
车间手记 · 工序流转卡 REV. 2026年4月12日
弯管工艺分步详解:从一根直管到成品件
弯好的管子看着简单,里面门道不少。本文跟着一根直管走到检验合格的成品:夹紧、拉弯,以及我们怎样补偿回弹,让角度正好到位。
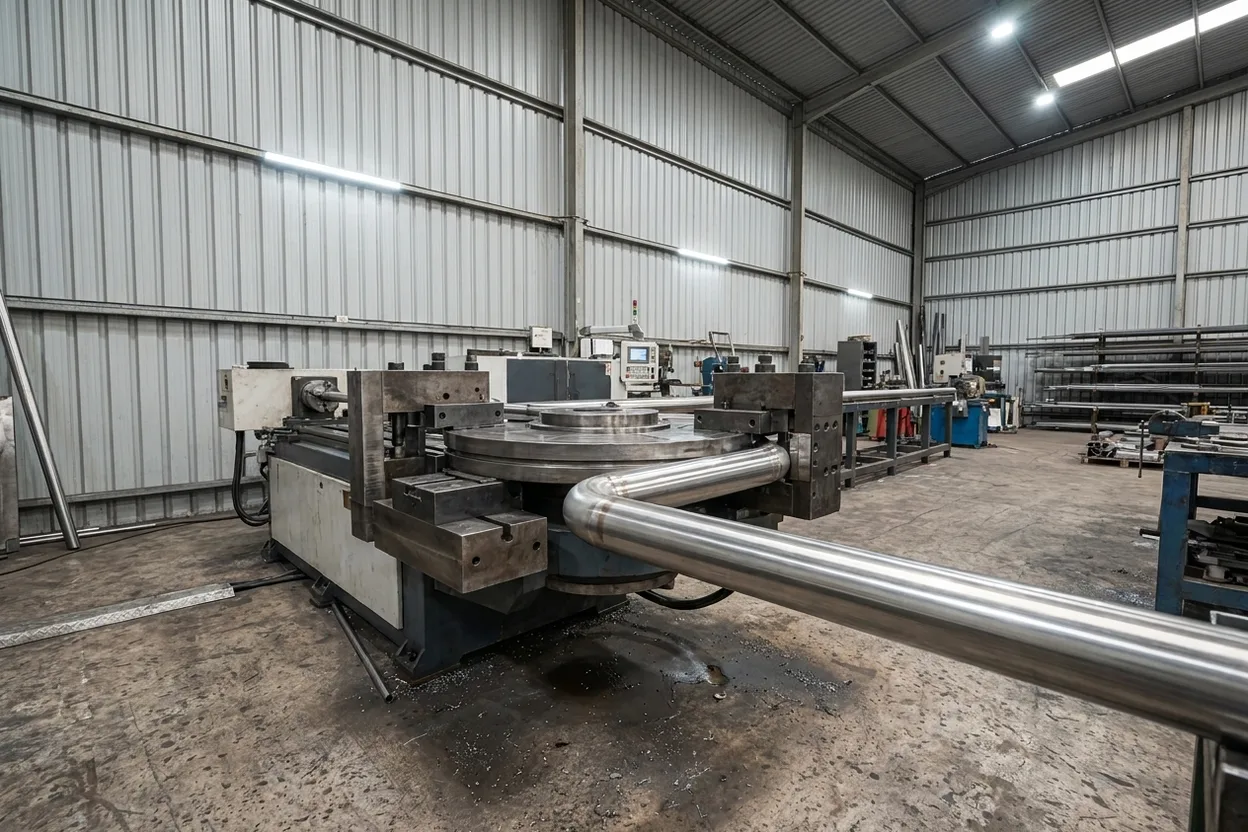
直管进,弯好的成品出 示意图 · 弯管机
工序 10
定长切割
工位 · 激光切管起点是一根直管。激光切管机把它切到规定长度,并在同一次装夹中切出孔、槽,以及以后要和其他零件相接处的相贯口。这样弯好的管子下线就能装配,不用再上另一台机器开口。这一步长度必须算准:每个弯要消耗多少材料是可以预先算出的,我们在下料时就把它算进去。
工序 20
上料与夹紧
工位 · 弯管机管材装上绕弯式弯管机,夹紧在与其外径完全吻合的弯模上。薄壁管或小弯曲半径时,要在管内插入芯棒,从里面撑住管壁;没有芯棒,管子会在弯曲处压扁或起皱。弯模和芯棒都是按管材规格配的模具,所以选常用规格能让加工费更低。
工序 30
拉弯成形
工位 · 弯模弯模旋转,拉着管材绕弯模弯到程序设定的角度。弯曲外侧被拉伸,内侧被压缩,芯棒在整个过程中保持截面圆整。多弯零件在两个弯之间由机器转管、送料,重新定位,让每个弯彼此都处在正确的平面上。
工序 40
补偿回弹
工位 · 回弹修正金属先弹性变形,后塑性变形,所以弯模一松开,管子就会回弹张开几度。这就是回弹。同一种管材、同一个半径,回弹量是稳定的,所以我们测一次,然后正好多弯这么多:弯到88°,回弹后正好90°。客户看到的是最终角度,计算由机器完成。
每根管子松开后都会回弹。功夫不在于不让它弹,而在于准确知道它弹多少,提前把角度弯到位。便签 · 贴在排版电脑上
工序 50
检验交付
工位 · 终检每批的首件都要对照图纸检查:弯曲角度、弯与弯之间的旋转角、总长。通常用检具检查,放得进去就合格,放不进去就不合格。首件合格后锁定参数,整批按首件生产。出厂的管件已经切好相贯口、开好孔、弯准角度,直接就能装进您的组件。
待加工工单 全部手记 →
新建工单
咨询管材加工 有管件要加工?

