
從平板到焊接件:切割、折彎、治具、焊接、研磨、塗裝
焊接框架是一連串的工序,先後順序和焊道本身一樣重要。本文跟著一個框架,從平板下料一路做到塗裝完成的組件,說明為什麼治具要在起弧之前先做好。
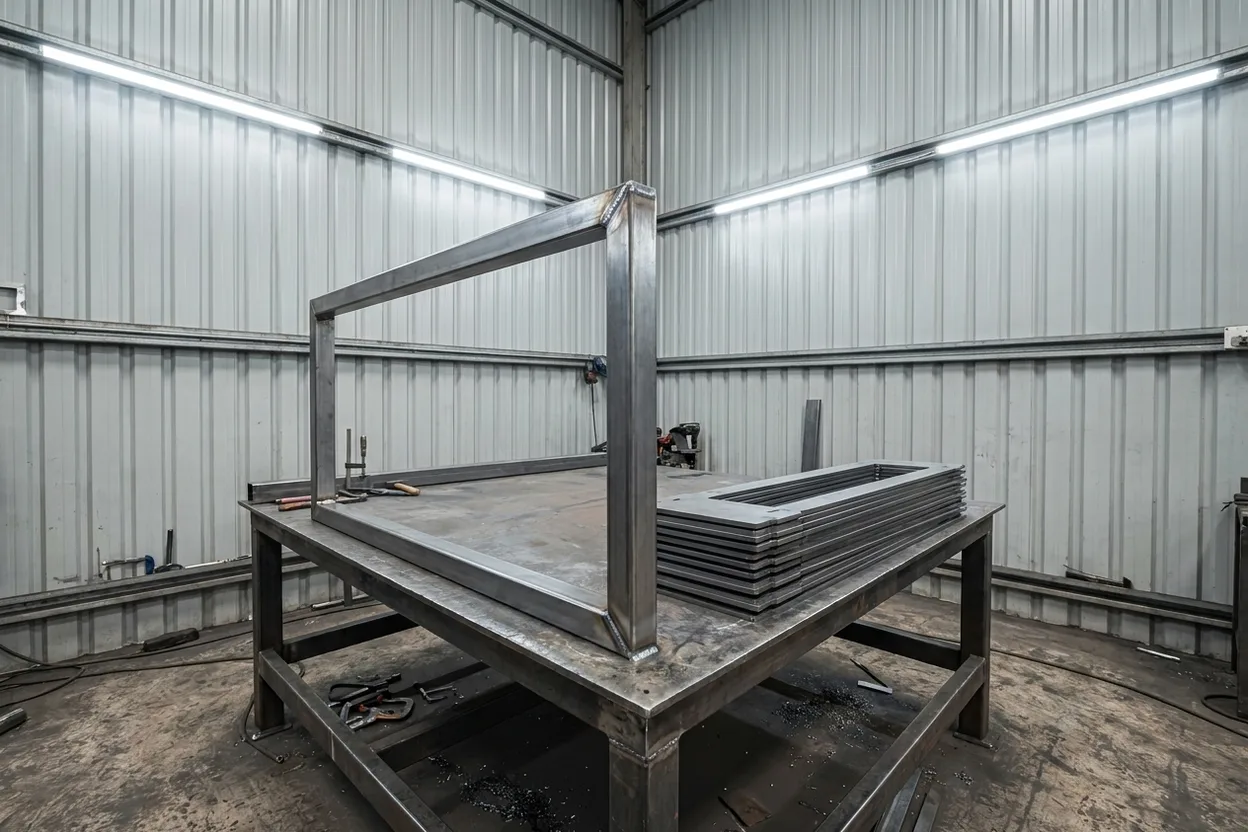
切割零件
工作站 · 光纖雷射焊接件的每一個零件,都是用同一套圖檔在雷射切割機上切出來的。也就是說,每一道要和其他零件對接的邊,都是同一台機器依同一組尺寸切的。這是同一家工廠包辦全部工序不顯眼的好處:零件出自同一個來源,而不是五家廠商,所以彼此配得剛好,焊工還沒拿起焊槍,組立就已經對位。
需要折彎的先折彎
工作站 · CNC 折床凡是折彎成形、而不是平板的零件,都在這一步折好,趁它還是單一零件、好拿好操作。先折後焊還能順帶補強結構,不必另外花錢:折出的折邊或凸緣能提高板件剛性,成品框架需要的焊道比較少,之後焊接受熱時也比較不容易變形。
先做治具
工作站 · 治具焊第一道之前,先把零件放進治具。治具把每個零件固定在正確的位置,並和其他零件保持垂直。焊接件最後正不正,就看這一步。不用治具徒手焊,第一道焊道就會把整個組件拉歪;在治具裡焊,焊接的熱要對抗的是夾具,而不是您的公差。
先點焊,再滿焊
工作站 · 焊接區組件先點焊固定,用幾個小焊點把所有零件定在位置上,再依事先規劃的順序滿焊。這個順序讓熱量平均分布在整個工件上,不會全部往同一個方向拉。薄件和外觀面用氬焊(TIG),要速度、板厚較厚時用 CO₂焊(MIG);不鏽鋼背面充氬保護,焊道背面也保持乾淨。焊接順序和焊道本身一樣,都是事先想好的。
變形不是運氣不好,是熱量加入的順序錯了。把焊接順序排好,框架就會維持裝在治具時的形狀。便條 · 貼在排版電腦上
修整焊道
工作站 · 研磨從治具取下後,焊道依訂單要求處理:外露或常被手碰到的地方磨平、修順;看不到的地方則保留強度足夠的結構焊道。「焊好了」變成「做完了」,就在這一步:一件加工件和一件產品的差別,通常就是在這裡多花的半小時。
塗裝出廠
工作站 · 粉體塗裝線最後,整個組件當作一件,一起噴砂、前處理、粉體塗裝。這樣每個零件顏色一致,也不會留下裸露的焊道生鏽。出廠時就是一件完整的焊接件:切割、折彎、治具組立、焊接、研磨、塗裝全部完成,一張訂單、同一個廠搞定。
- 切割 所有零件出自同一套圖檔,對接邊彼此吻合。
- 折彎 先折後焊:剛性更好,焊道更少。
- 治具 加熱之前,先把所有零件夾正。
- 焊接 先點焊,再依熱量平衡的順序滿焊。
- 研磨 外露部位磨平、修順。
- 塗裝 整體一起塗裝:顏色均勻,沒有裸露焊道。
需要製作焊接件?

