
车间手记 · 工序流转卡 REV. 2026年7月2日
从 CAD 文件到喷塑成品:一个订单要走的五道工序
一份文件,一家工厂,一张采购订单。本文跟着一个支架走一遍:从您用邮件发来的图纸,到送进您仓库的成品,中间经过哪五道工序,每道工序做什么。
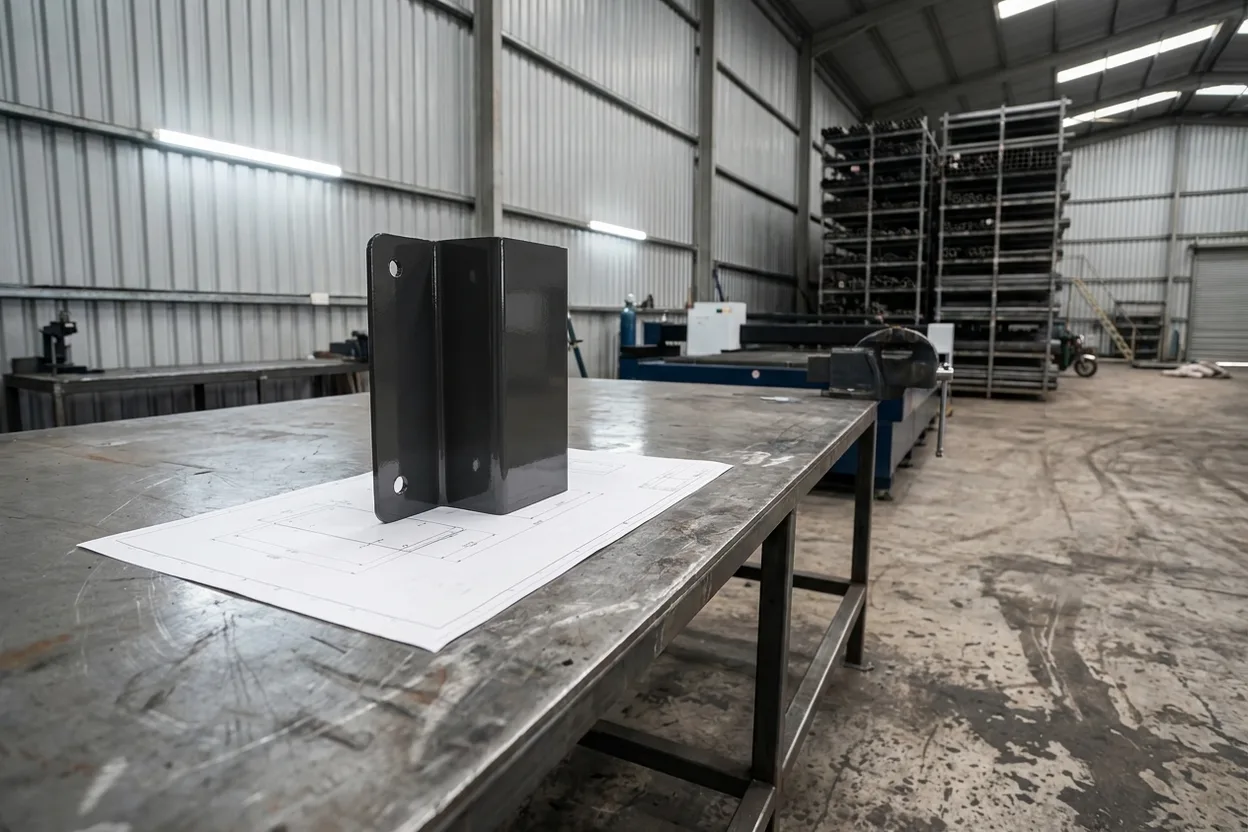
一个零件 · 五道工序 · 同一工厂 示意图
工序 10
收到图纸
工位 · 报价审图每个订单都从邮箱里的一份文件开始。打开文件的是人,不是自动报价系统。工程师按之后切割、折弯设备同样在意的设计规则检查图纸,放进排版,再核算价格。大多数零件当天就能拿到报价;少数零件会标红退回,附一句修改建议。
这一步做对了,后面四道工序才快得起来。清晰、完整的文件从邮箱直接进入排版;含糊的文件要退回去确认,您以为已经在走的交期,其实还没开始算。
工序 20
切割
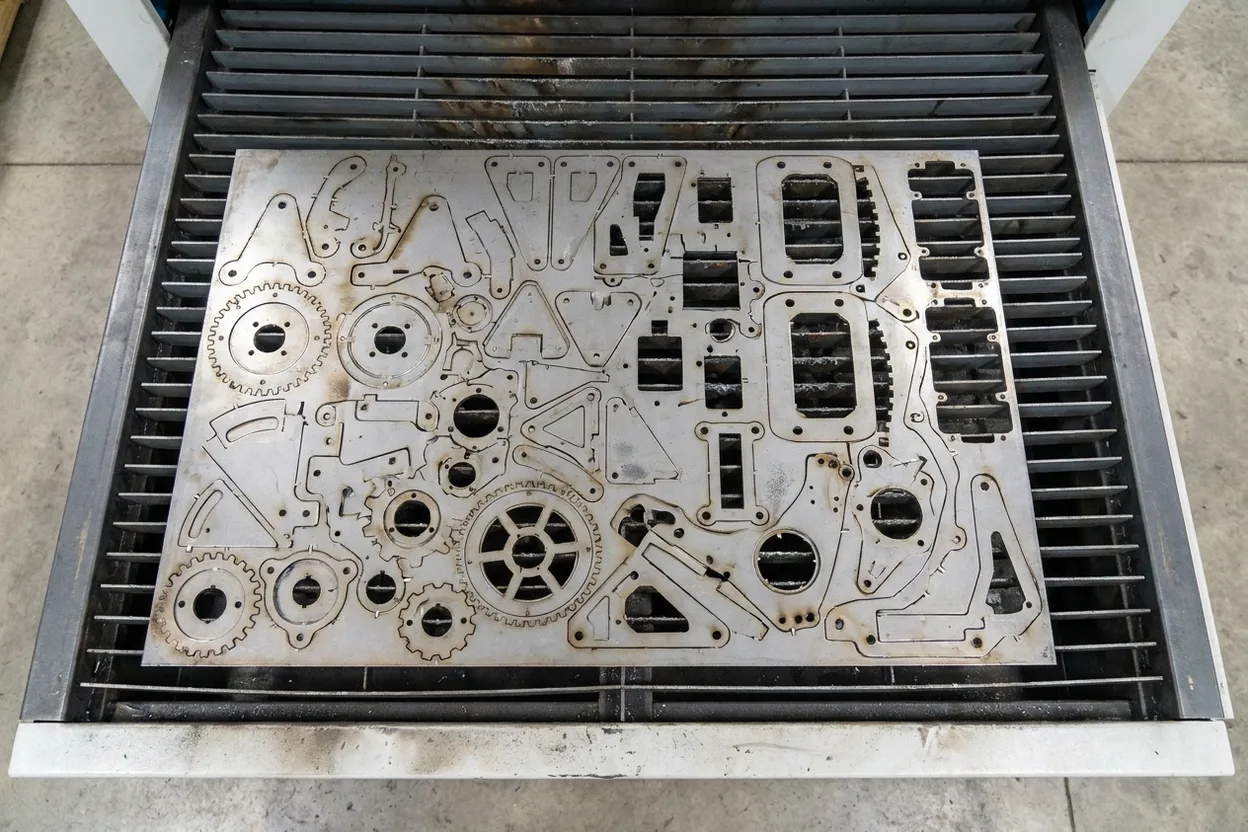
工位 · 光纤激光平板零件上光纤激光切割机,碳钢、不锈钢、铝板均可切0.5~20 mm。管材和型材送激光切管机,一次装夹就能完成相贯线切割、斜切和焊接定位线打标,组件到了焊接区就能直接拼装,不用开孔器,也不用工装夹具。
工序 30
折弯成形
工位 · 折弯机平板毛坯在数控折弯机上折成立体件,管材在绕弯式弯管机上弯曲。两者要对付的是同一个问题:模具一松开,金属会回弹几度。所以我们先测量、预判回弹量,再适当过弯,让角度正好落在您要求的数值上。
工序 40
焊接
工位 · 焊接区折好的零件先用工装夹具定位找正,点焊固定,再满焊。外观要求高的和薄板用氩弧焊(TIG),厚板和要速度的用二保焊,精密焊缝用激光焊。不锈钢焊接时背面充氩保护,焊根保持光亮;所有焊缝都按订单要求的标准打磨修整。
零件能焊多直,取决于焊接时用的工装。所以我们先做工装。便签 · 贴在排版电脑上
工序 50
表面处理与发货
工位 · 喷塑线最后一站是表面。碳钢先喷砂,不锈钢做钝化,然后零件挂上线,经过7道前处理,进喷房做喷塑(静电粉末喷涂),任意 RAL 色号,从哑光到金属色都可以,再进烘炉固化。螺纹和配合面全程遮蔽,不上涂层。
随后对照图纸检验,记录炉号,贴标签,按运输要求包装。您画的那个零件,出厂时已经喷好、验好,到货就能直接装上。从头到尾,只需一张采购订单。
- 关键尺寸对照图纸检验 用量具实测,不靠目测。包括您标注的尺寸,以及容易累积误差的尺寸。
- 表面处理符合要求,遮蔽已去除 RAL 色号和光泽度正确;螺纹和接地点干净,没有涂层。
- 已记录炉号 从喷塑挂架到排版图,再到您的送货单,都能追溯。可按要求提供3.1材质证明。
- 贴标并按运输要求包装 边角做好防护,数量清点无误,标注您的零件号。
待加工工单 全部手记 →
新建工单
上传图纸 有零件要加工?上传图纸即可开始
