筆記編號 N-09
分類 可製造性設計(DFM)
繪圖 TRẦN MINH QUÂN
日期 2026年3月6日
比例 1:1 · MM
閱讀時間 5 分鐘

壓邊讓鋒利的切邊變成安全、有剛性的邊
00 未處理的切邊
切得再乾淨,也是鋒利的邊
光纖雷射切出的邊俐落、方正,而方正的金屬邊很鋒利。凡是有人要拿、要靠、要伸手進去的零件,這條邊遲早會勾到東西或割傷手。壓邊把邊緣向回折疊,貼在板上,外露的就成了一道圓順的折彎,而不是生硬的切口。一道壓邊同時解決三件事:去除銳邊、增加面板剛性、藏住切割面。
01 壓邊類型
開口還是閉合
壓死邊(閉合壓邊)把邊緣完全折回、壓平貼在板上,外觀最整齊,但材料變形大,板材較厚或延展性較差時可能開裂。開口壓邊(水滴邊)在折彎處留下一個小小的圓形間隙,對材料比較溫和,除了薄而軟的板材,一般都用這種。捲邊(安全邊)把邊緣捲成管狀,邊緣最圓順,完全不會勾手。
| 邊緣 | 外觀 | 適用 |
|---|---|---|
| 壓死邊 | 平整、俐落 | 薄而延展性好的板材 |
| 開口壓邊 / 水滴邊 | 小圓形間隙 | 日常預設選擇 |
| 捲邊 / 安全邊 | 捲成管狀 | 常用手接觸的邊、護罩 |
較厚或回彈大的材料(不鏽鋼、6061鋁合金)適合用開口壓邊或捲邊,壓死邊可能開裂。
02 回折長度
回折邊要夠長
向回折的那一段必須夠長,折床才能成形;太短,模具就沒有施力的地方。安全的最小值是回折長度至少約為板厚的四倍。道理和最小折彎邊一樣:模具需要有材料可以壓。
03 段差
段差讓面板搭接齊平
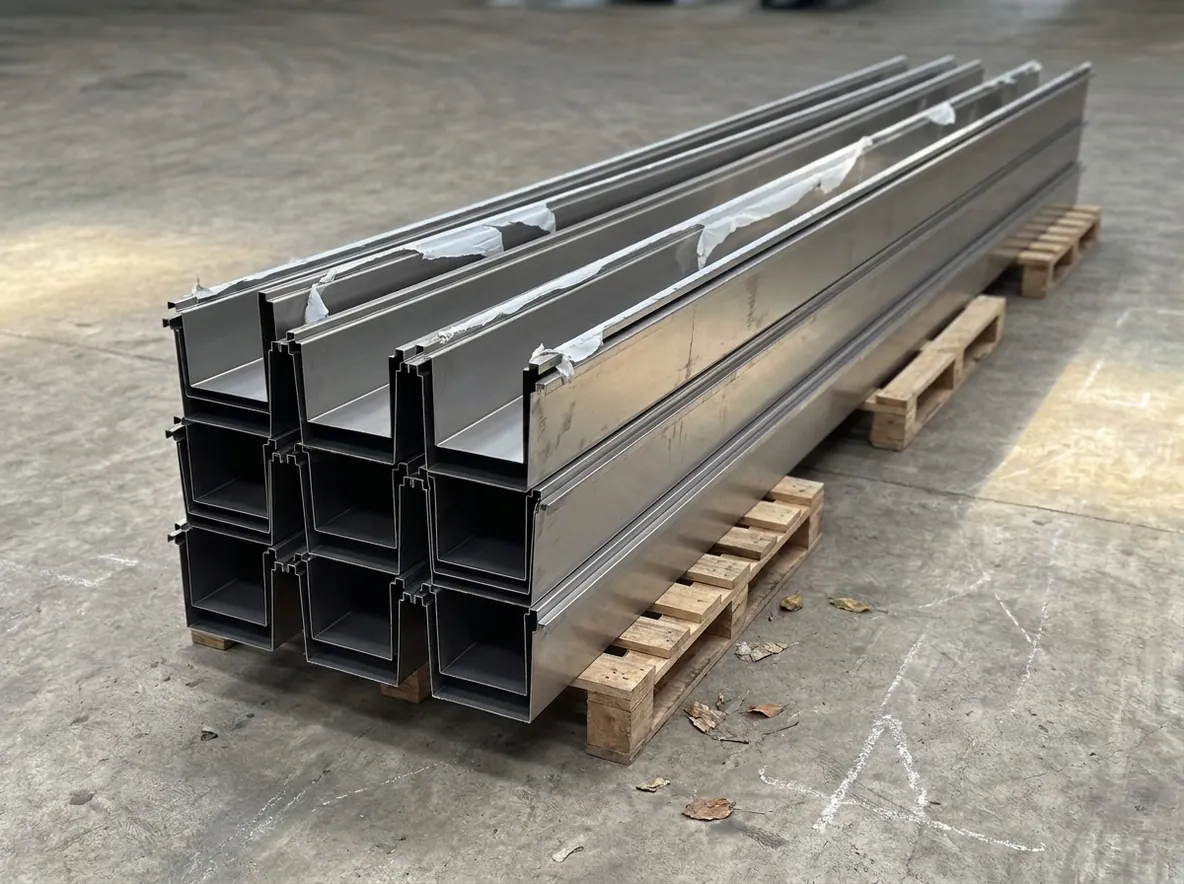
段差(又稱Z折)是一組小小的雙折彎,讓面板錯開大約一個板厚,搭接的面板就能齊平,而不會凸出來。兩片互相搭接的蓋板靠它做到表面平齊,上蓋也靠它落進止口裡。加工成本很低,卻能把有台階、容易勾到東西的接縫,變成乾淨連續的表面。
繪圖 TRẦN MINH QUÂN · 現場工程師
· 已在現場確認
圖面 2 · N-20 折彎設計規則:最小折邊、止裂槽與孔到折彎線的距離 2026年6月28日 · 6 分鐘閱讀圖面 3 · N-04 哪些公差要花錢,哪些不用 2026年5月15日 · 6 分鐘閱讀圖面 4 · N-07 板厚怎麼選:強度、重量與成本 2026年4月2日 · 6 分鐘閱讀
下一步
洽詢邊緣處理 零件常需要用手拿?