
全部筆記 筆記 N-18 / 觀點
工廠筆記
鈑金、切削加工還是鑄造:製程怎麼選
同一個零件,三種做法,帳單差很多。本文把界線講清楚:什麼時候折彎鈑金最划算,什麼時候該用整塊料切削,什麼時候鑄造才值得開模。
MQ Trần Minh Quân 現場工程師
2026年6月10日 6 分鐘閱讀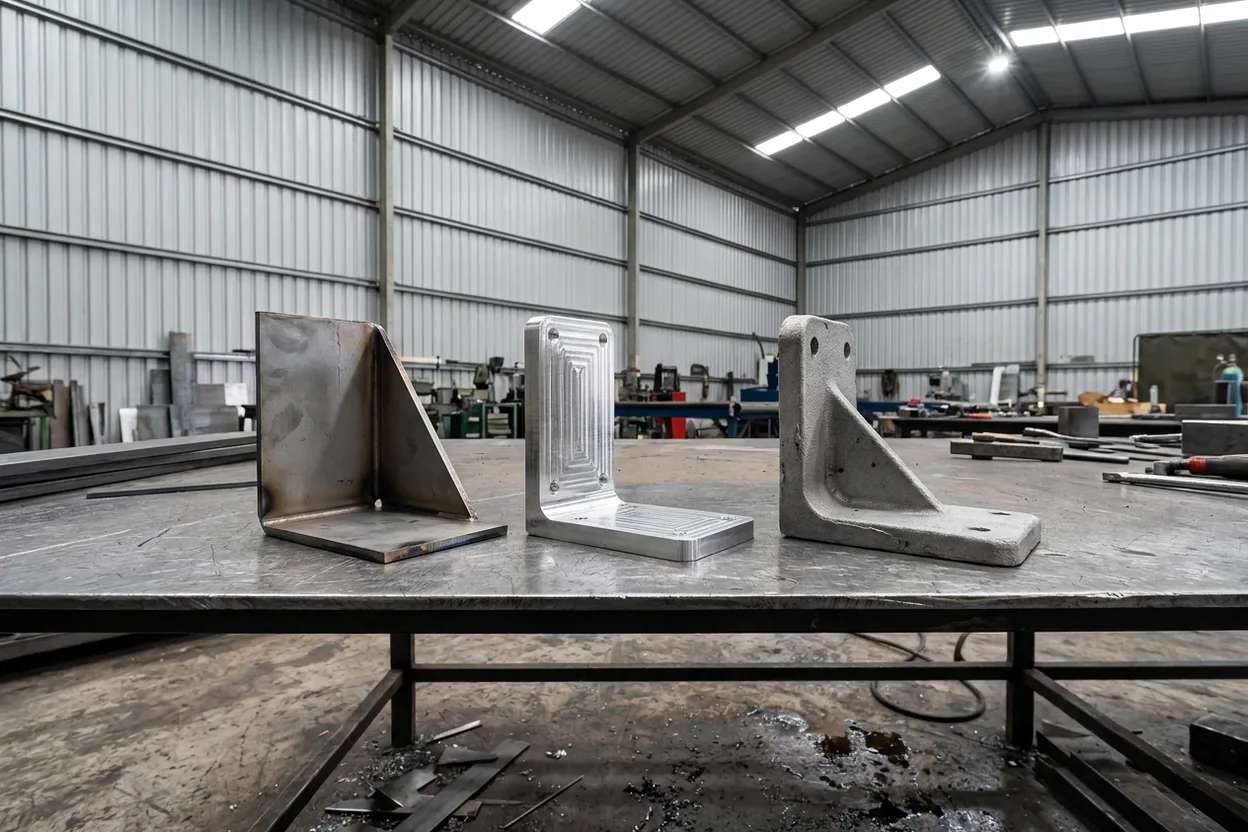
一個支架,三種製程,三個價格 示意圖
三種做法,三條成本曲線
大多數金屬零件都不只一種做法,所謂「最好」的做法,其實就是符合規格要求的最便宜做法。折彎鈑金、整塊料切削和鑄造這三大類,成本曲線完全不同。選製程時不看這條曲線,不是為用不到的模具多付錢,就是跟一個本來就不適合這個零件的製程硬拚。
| 製程 | 最適合 | 模具/治具 | 數量 |
|---|---|---|---|
| 折彎鈑金 | 機殼、支架、面板 | 無 | 1~10,000+ |
| 切削加工 | 實心零件、嚴格公差 | 低 | 1~數千件 |
| 鑄造 | 複雜立體形狀 | 高(模具) | 數千件以上 |
經驗法則:幾千件以下,不需要模具的製程通常總成本較低。
折彎鈑金勝在哪裡
如果零件本質上是一個殼體,例如機殼、支架、面板、框架、機架,鈑金通常就是答案。沒有模具費要攤,第一件就不貴;折彎本身就有補強作用,所以零件輕,以重量來看強度也高;從一件打樣到量產,都在同一批設備上完成。切割和折彎都快,交期以天計算。
什麼時候該用整塊料切削
有些零件必須是實心的:裝軸承的座塊、平面度要求到百分之一公釐的面、要在足夠厚度上加工的螺紋、任何折彎都做不出來的特徵。這些是切削加工的範圍。它能做到鈑金做不到的公差,也不需要模具,但切掉的金屬和切削工時都要付錢,所以它擅長的是小而精密的實心零件,而不是大而中空的零件。
鑄造什麼時候值得開模
鑄造能一次成形複雜的立體形狀:自由曲面、厚薄不一的壁厚、各個方向都有特徵。但模具要先投入一大筆錢,只有做到幾千件以上才回收得了。數量不到這個程度,同樣的形狀改用折彎加焊接的鈑金結構通常更便宜,就算要多拼幾塊也一樣。
“鑄造是把一大筆模具費攤到超大批量上。批量不夠大,您就只是在付這筆模具費。”
MQ
Trần Minh Quân 現場工程師
在 Tuấn Thịnh 負責光纖雷射切割機和 CNC 折床,看了十二年的 DXF 圖檔。排版的空檔,把客戶最常問的問題一一寫下答案。
Quân 的全部筆記 →