
全部筆記 筆記 N-17 / 觀點
工廠筆記
從打樣到量產:第1件和第1,000件差在哪裡
您確認的那件樣品,是手工做、手工修、手工研磨出來的。第1,000件不可能這樣做。哪些能隨數量放大、哪些不能,以及怎麼設計,才能讓第1,000件和第1件一樣好。
MQ Trần Minh Quân 現場工程師
2026年6月20日 6 分鐘閱讀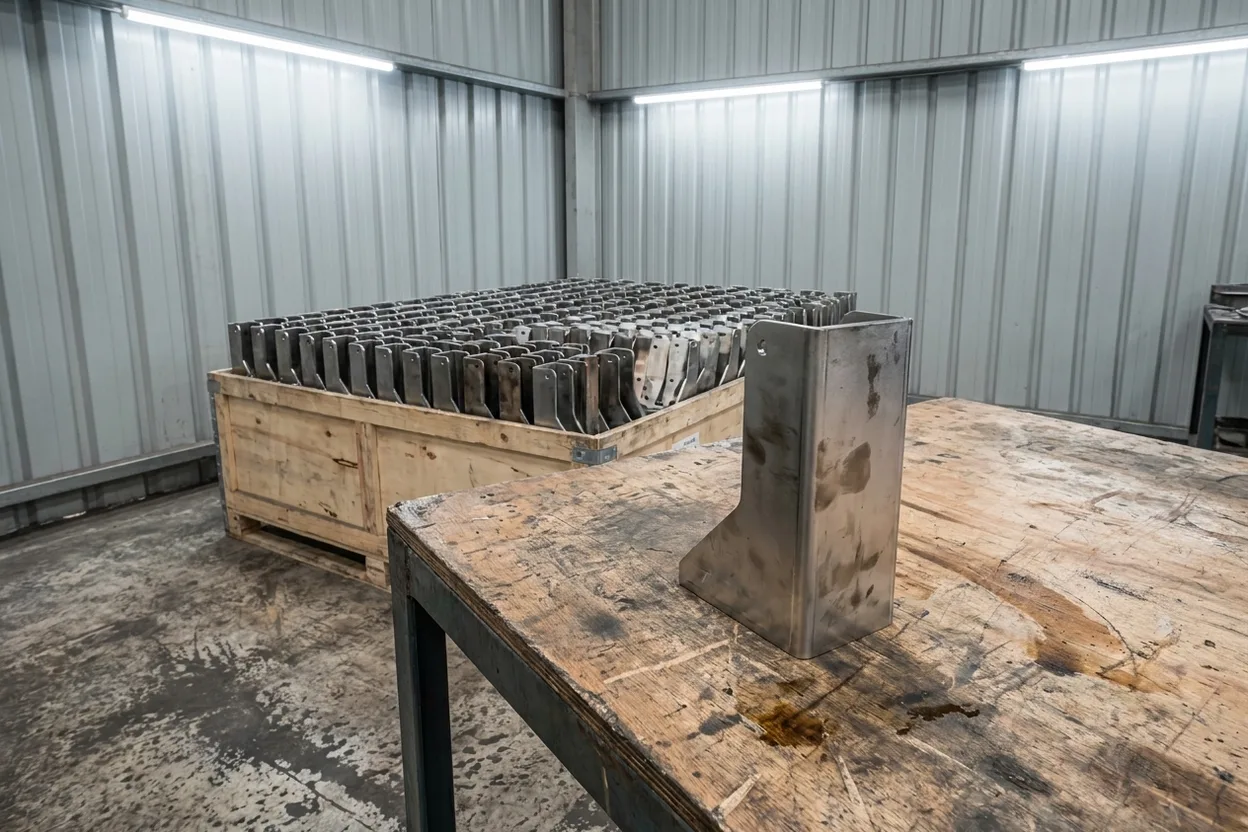
第1件與第1,000件:同一張圖面,做法不同 示意圖
樣品會說點小謊
您確認的樣品,受到的照顧是量產永遠不會有的。有人用手把銳角修順,把折彎角度微調一度讓它裝得上,裝箱前把一道痕跡拋光掉。樣品是一個人全神貫注做出的一件零件;量產是一千件零件,沒有這份專注也必須件件做對,靠的是設備與治具,而不是事後修補。
數量一大,什麼會改變
到了量產,問題不再是「能不能做出一件?」,而是「能不能每一件都一樣,而且做得快?」這時排版省料很重要;折彎靠後擋定位確保重複精度,而不是對著手畫的線,也很重要;每次都把零件定位在同一位置的治具,一樣重要。單件樣品用不到這些,量產卻全靠它們。
| 樣品 | 量產 | |
|---|---|---|
| 重點 | 能不能用? | 每一件都能用嗎? |
| 組裝配合 | 手工修配 | 靠治具保證 |
| 公差 | 單件檢驗 | 整批穩定重現 |
| 表面處理 | 手工補修 | 下線即合格 |
| 成本主因 | 換模設定時間 | 週期時間 × 數量 |
打樣最便宜的設計,很少是量產最便宜的設計,反過來也一樣。
以第1,000件為準來設計
樣品上手工調兩分鐘的地方,到了量產就是每一件都多兩分鐘,再乘以一千。內側圓角放大一點、用自定位的卡榫、讓零件不可能裝反、公差除了真正關鍵的位置一律放寬:這些畫圖時不花一毛錢,整批下來卻能省下好幾個小時。為量產設計的最佳時機是打樣之前,而不是追加訂單之後。
盡早告訴我們實際數量
5件和5,000件,我們的做法完全不同:怎麼排版、要不要切一套治具、表面處理要安排多大的產能。告訴我們這個零件之後的走向,我們一開始就依這個目標安排,而不是等追加訂單來了才手忙腳亂地重新規劃。
“最便宜的量產,是我們做第一件時就知道會來的那一批。”
MQ
Trần Minh Quân 現場工程師
在 Tuấn Thịnh 負責光纖雷射切割機和 CNC 折床,看了十二年的 DXF 圖檔。排版的空檔,把客戶最常問的問題一一寫下答案。
Quân 的全部筆記 →