
全部手记 手记 N-17 / 洞察
车间手记
从打样到量产:第1件和第1,000件差在哪里
您确认的那件样品,是手工做、手工修、手工打磨出来的。第1,000件不可能这样做。哪些东西能随批量放大,哪些不能,以及怎样设计,才能让第1,000件和第1件一样好。
MQ Trần Minh Quân 现场工程师
2026年6月20日 6 分钟阅读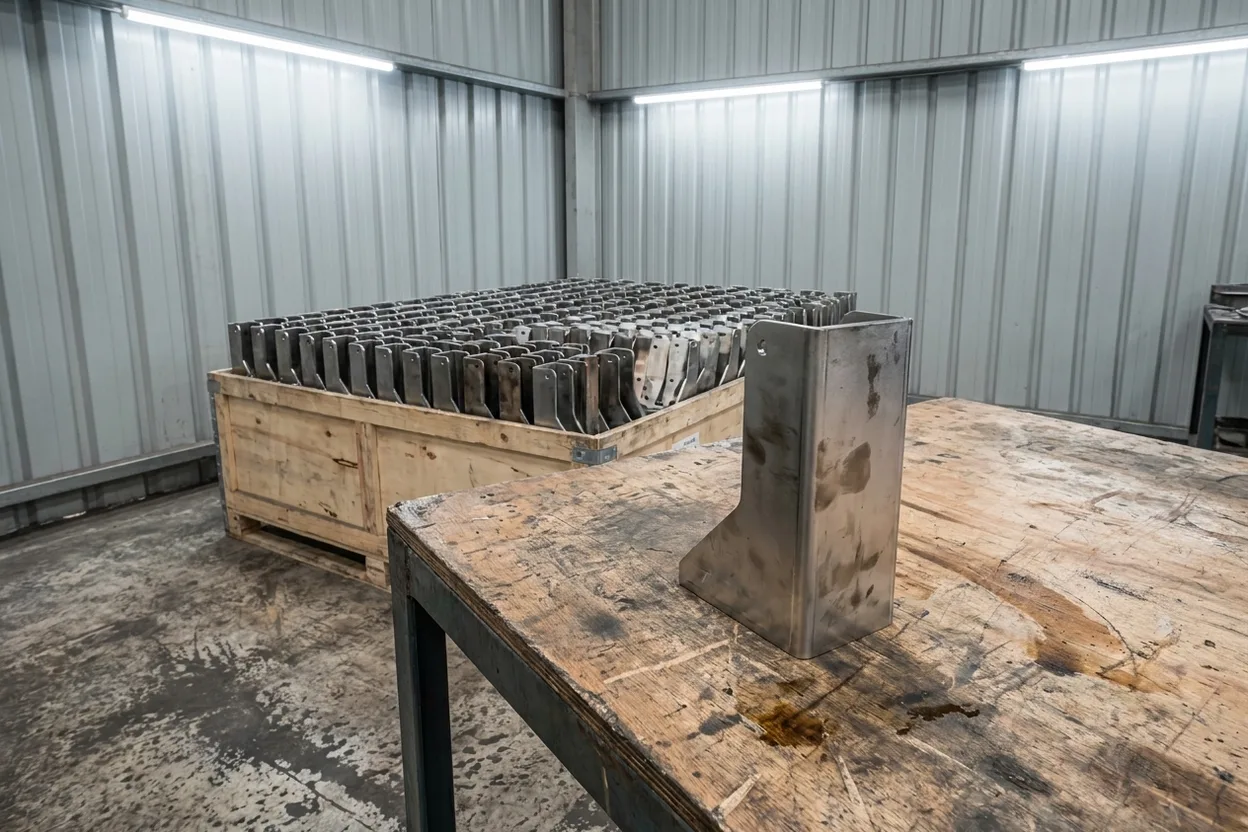
第1件与第1,000件:同一张图纸,做法不同 示意图
样品说的不全是实话
您确认的那件样品,得到的照顾是批量生产永远不会有的。有人手工把锐角修顺,把折弯角度微调一度让它装得上,装箱前把一道痕迹抛掉。样品是一个人全神贯注做出来的一件零件;量产是一千件零件,没有这份专注也必须件件做对,靠的是设备和工装,而不是事后修补。
批量一大,什么会变
到了批量,问题不再是“能不能做出一件?”,而是“能不能每一件都一样,而且做得快?”这时排版省料很重要;折弯靠后挡料定位保证重复精度,而不是对着手划的线,也很重要;每次都把零件定位在同一位置的工装夹具,同样重要。单件样品用不上这些,批量生产却全靠它们。
| 样品 | 量产 | |
|---|---|---|
| 关注点 | 能不能用? | 每一件都能用吗? |
| 装配配合 | 手工修配 | 工装夹具保证 |
| 公差 | 单件检验 | 整批稳定重复 |
| 表面处理 | 手工补修 | 下线即合格 |
| 成本主因 | 调机准备时间 | 单件节拍 × 数量 |
打样最便宜的设计,很少是量产最便宜的设计,反过来也一样。
按第1,000件来设计
样品上手工调两分钟的地方,到了批量就是每一件都多出两分钟,再乘以一千。内圆角放大一些,用自定位卡扣,让零件不可能装反,公差除了真正关键的位置一律放宽:这些画图时不花一分钱,整批下来却能省下好几个小时。为批量设计的最佳时机是打样之前,而不是返单之后。
尽早告诉我们真实数量
5件和5,000件,我们的做法完全不同:怎么排版,要不要切一套工装夹具,表面处理按多大的产能来安排。告诉我们这个零件后续要做多少,我们一开始就按这个目标安排生产,而不是等返单来了再手忙脚乱地重新规划。
“最便宜的批量,是我们做第一件时就知道它要来的那一批。”
MQ
Trần Minh Quân 现场工程师
在 Tuấn Thịnh 负责光纤激光切割机和数控折弯机,跟 DXF 图纸打了十二年交道。排版的间隙里,把客户问得最多的问题一条条写下答案。
Quân 的全部手记 →