
박판의 체결 부품: 클린칭 너트, 카운터싱크, 탭 구멍과 관통 구멍
얇은 판재에는 나사산이 물릴 두께가 거의 없습니다. 셀프 클린칭 부품, 용접 너트, 카운터싱크로 튼튼하고 반복 체결이 가능한 체결부를 만드는 방법과, 탭 가공이 오히려 함정이 되는 경우를 정리했습니다.
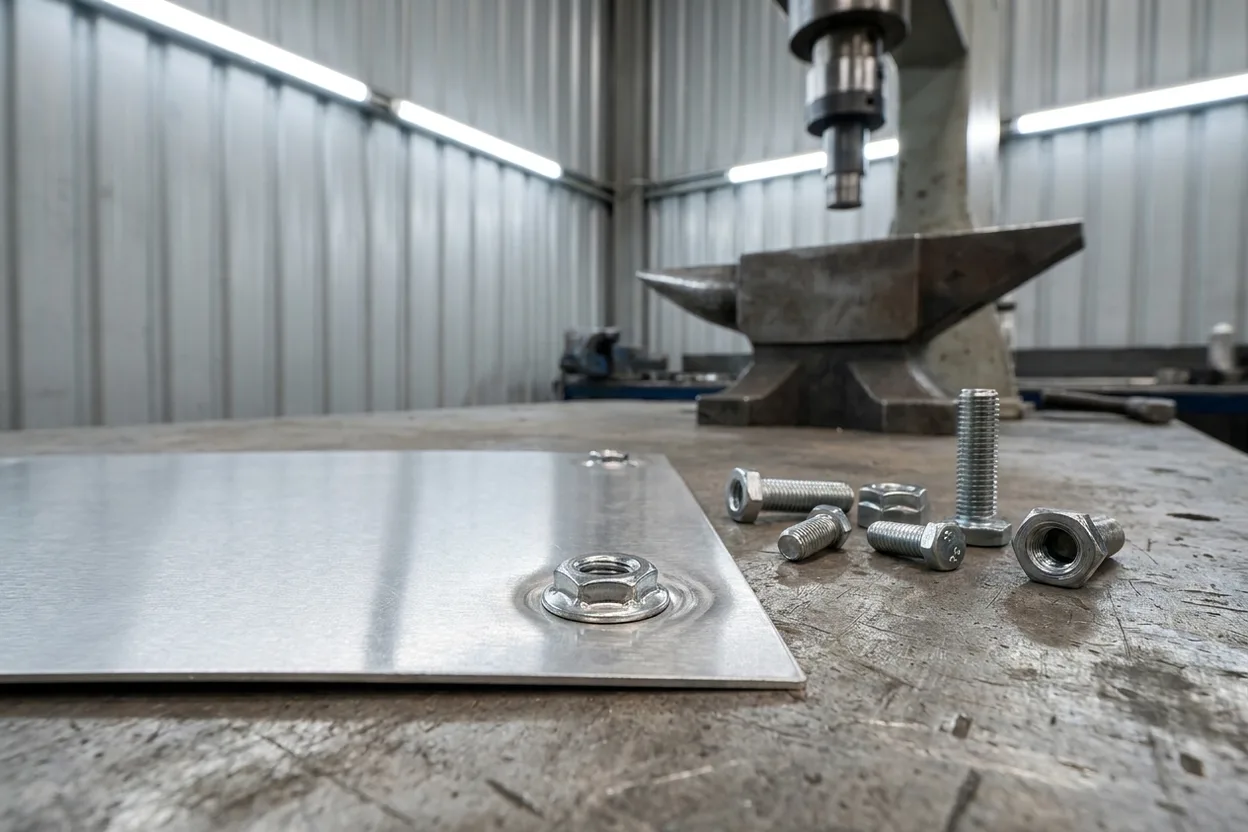
박판에는 나사산이 물릴 두께가 없습니다
1.5 mm 판재에 M6 탭을 내면 나사산이 겨우 한 바퀴 정도 물립니다. 누군가 볼트를 규정대로 조이는 순간 나사산이 뭉개지는 수준입니다. 판금은 면 방향으로는 강하지만 두께 방향으로는 얇아서, 나사산을 잡아 주기에는 정반대인 형상입니다. 그래서 당사는 판재 두께에 기대지 않고, 별도의 체결 부품으로 나사산을 추가합니다.
셀프 클린칭 부품 사용
셀프 클린칭(PEM 방식) 너트나 스터드는 타공한 구멍에 압입합니다. 압입할 때 판재가 냉간 유동으로 부품의 홈에 밀려 들어가면서 면과 평평하게 고정됩니다. 그 결과 얇은 소재에도 충분한 깊이의 나사산이 생기고, 헛돌거나 빠지지 않습니다. 장착은 절단 후, 표면처리 전에 합니다. 판재에서 반복 체결이 필요한 곳, 즉 패널, 외함, 정비가 필요한 브라켓에는 이 방식이 기본입니다.
클린칭으로 부족하면 용접 너트
하중이 크거나, 판이 두껍거나, 보스가 면에서 돌출되어야 하는 경우에는 용접 너트(또는 기계 가공한 보스)를 부품에 용접해 튼튼하고 영구적인 나사산을 만듭니다. 용접 한 번과 약간의 입열이 들어가므로 얇은 패널에는 첫 번째 선택지가 아니지만, 구조용 체결부에는 가장 튼튼한 방법입니다.
카운터싱크에는 두께가 필요합니다
접시머리 나사는 소재에 원뿔형 자리를 파내어 면과 평평하게 앉힙니다. 그런데 원뿔 자리를 온전히 가공하려면 그만큼 두께가 있어야 합니다. 박판에는 그럴 여유가 없어서 나사 머리가 튀어나오거나 자리가 뒷면까지 뚫립니다. 약 2 mm 미만에서는 대신 딤플 가공을 합니다. 판재 자체를 나사 머리에 맞는 원뿔 모양으로 성형하는 방식이라, 애초에 없는 금속을 깎아 내지 않고도 머리가 평평하게 앉습니다.
용도별 체결 방식 선택
| 용도 | 박판 | 후판 |
|---|---|---|
| 반복 체결 나사 | 셀프 클린칭 너트 | 탭 구멍 |
| 고하중 / 구조용 | 용접 너트 | 탭 또는 용접 너트 |
| 나사 머리 평면 마감 | 딤플 | 카운터싱크 |
| 관통 구멍만 필요 | 타공 구멍 | 타공 구멍 |
온전한 나사산이 몇 바퀴 물릴 만큼 두꺼우면 탭 가공으로 충분합니다. 대략 나사 피치의 몇 배 정도 되는 두께입니다. 그보다 얇으면 체결 부품을 추가합니다.
얇은 판재에 나사산이 필요하신가요?
