
Từ phôi thép còn vảy cán đến thành phẩm sơn tĩnh điện
Sơn tĩnh điện chỉ bền khi phần bề mặt bên dưới được làm đúng. Bài này theo một phôi thép thô qua các công đoạn phun bi, xử lý bề mặt, buồng phun và lò sấy, để thấy vì sao bước không nhìn thấy được lại quan trọng nhất.
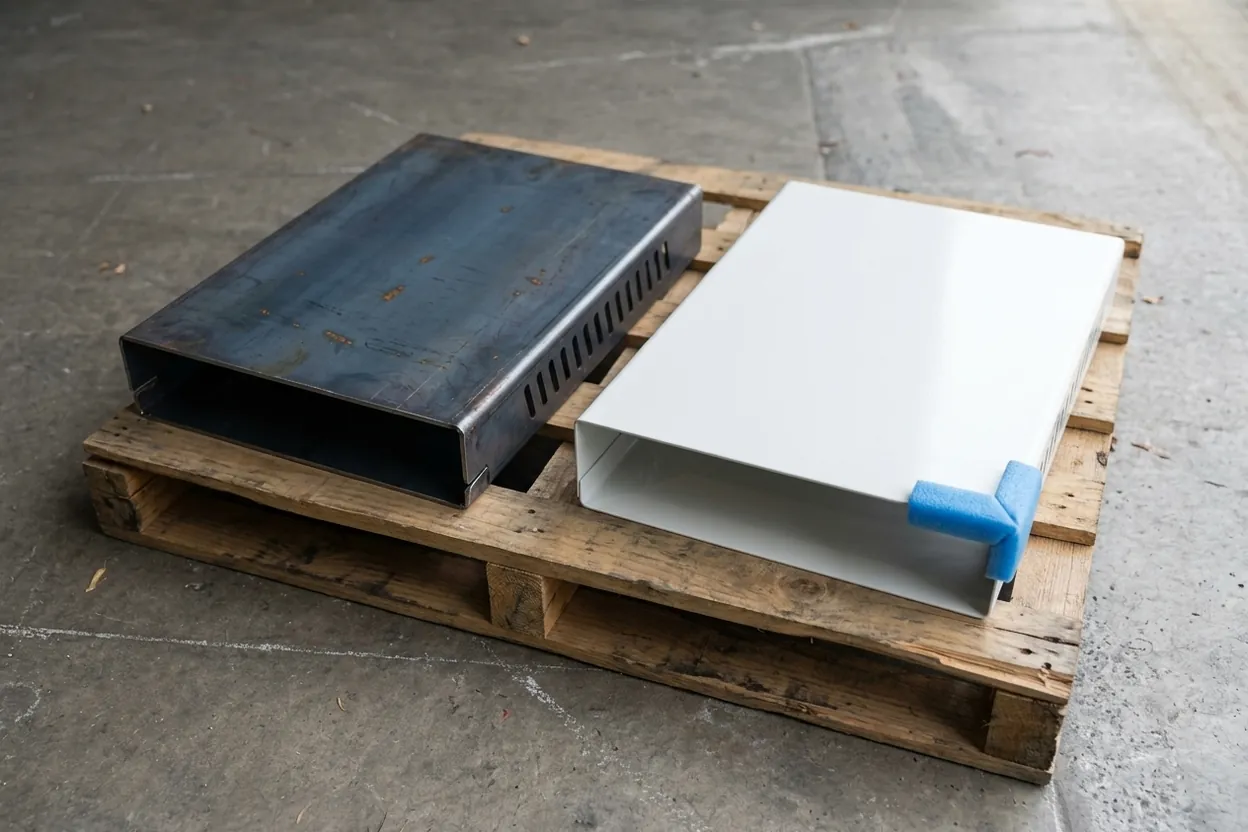 ẢNH BÌA · MINH HỌA
Vấn đề của phôi thô
Vừa cắt laser xong, chi tiết thép còn mang theo hai thứ bột sơn rất kỵ: vảy cán (lớp oxit xám xanh sinh ra khi cán nóng) và một lớp dầu trên bề mặt. Sơn thẳng lên đó thì trông vẫn ổn được một tháng, sau đó bong ra từng mảng. Mọi thứ làm nên một lớp sơn tốt đều diễn ra trước khi phun màu.
Phun bi và làm sạch
Thép được phun bi, tức là bắn hạt mài lên bề mặt, để làm sạch vảy cán và gỉ sét, đồng thời tạo độ nhám nhỏ làm "chân bám" cho lớp sơn. Nhôm và inox thì được tẩy rửa và ăn mòn bằng hóa chất thay vì phun bi. Cách nào thì chi tiết ra khỏi công đoạn này cũng sạch trơn, sáng và sẵn sàng cho bước tiếp theo.
Xử lý bề mặt, bước không ai nhìn thấy
Tiếp theo, chi tiết đi qua chuỗi rửa hóa chất nhiều bước: tẩy dầu, rửa nước, tạo lớp màng chuyển hóa (phosphate hoặc zirconium), rồi rửa lại. Mắt thường không thấy kết quả, nhưng chính lớp màng rất mỏng này giúp bột sơn liên kết với kim loại và ngăn gỉ sét lan vào bên dưới. Bỏ bước này để tiết kiệm một giờ thì chỉ sau một mùa lớp sơn sẽ hỏng.
Chẳng ai khen lớp xử lý bề mặt cả. Nhưng nhờ nó mà năm năm sau lớp sơn vẫn còn nguyên.
Phun sơn và sấy
Khi đã khô và được che chắn những chỗ cần giữ trần, chi tiết được treo lên và phun sơn. Bột sơn tích điện nên tự bám vào kim loại đã nối đất, kể cả quanh các mép. Sau đó chi tiết vào lò sấy ở khoảng 180–200 °C, bột sơn nóng chảy, dàn đều rồi liên kết hóa học thành một lớp màng liền, bền chắc. Chính quá trình sấy nhiệt này, chứ không phải để khô tự nhiên, làm cho sơn bột cứng hơn mọi loại sơn lỏng.
Kiểm tra, rồi xuất xưởng
Sau khi nguội, lớp sơn được kiểm tra màu, độ bóng, độ phủ và độ dày màng sơn. Phần che chắn ở ren và điểm nối đất được gỡ ra, rồi chi tiết được đóng gói để đến tay khách hàng không một vết xước. Từ một phôi xám xịt còn vảy cán, chi tiết rời xưởng đúng như hình dung ban đầu và sẵn sàng để lắp đặt.
- 01 Màu và độ bóng đúng yêu cầu Đối chiếu với mã RAL và độ bóng ghi trên đơn hàng, không chỉ nhìn bằng mắt.
- 02 Độ dày màng sơn đạt chuẩn Đo bằng máy đo độ dày. Quá mỏng thì bảo vệ kém, quá dày thì dễ mẻ ở mép.
- 03 Đã gỡ phần che chắn Ren, mặt lắp ghép và điểm nối đất sạch, không dính sơn.
- 04 Đóng gói để vận chuyển Mép và bề mặt được bọc lót để đến nơi vẫn nguyên như lúc xuất xưởng.
Muốn lớp sơn vẫn còn nguyên sau mười năm? Độ bền của lớp sơn nằm ở phần xử lý bên dưới màu sơn. Gửi chi tiết cho chúng tôi, xưởng sẽ chuẩn bị và chuyển sang xưởng sơn đối tác để phun bi, xử lý bề mặt, sơn và sấy đúng quy trình ngay từ lần đầu, rồi nhận hàng về.
