
← 全部手记 N-14 / 表面处理
从带氧化皮的毛坯到喷塑成品:一个零件的表面处理全过程
喷塑涂层能不能耐久,取决于涂层下面的基底处理。本文跟着一块钢板毛坯走完喷砂、前处理、喷房和固化炉,看看为什么看不见的那一步最关键。
PH Phạm Thanh Hòa 表面处理负责人 2026年5月22日 · 6
分钟阅读
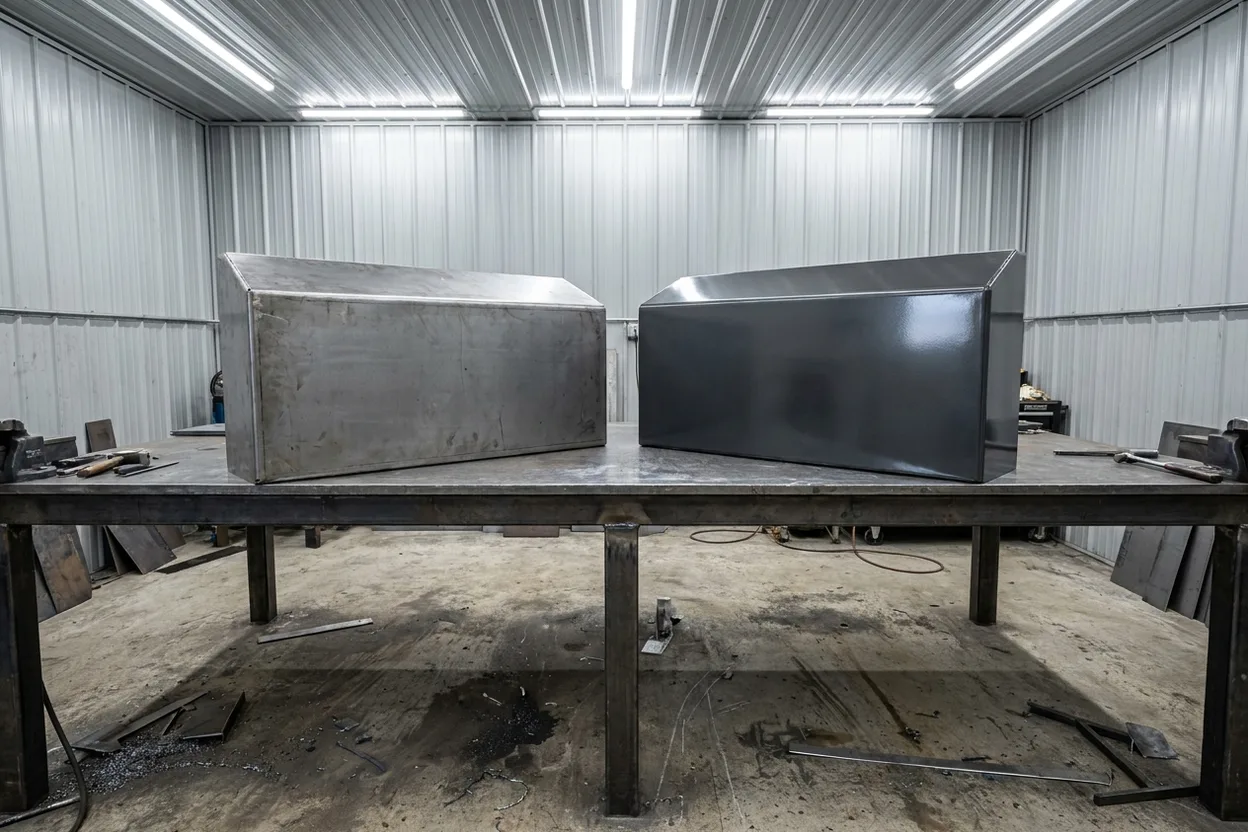 封面 · 示意图
毛坯件的问题在哪
刚下激光切割机的钢件,身上带着两样粉末涂层最怕的东西:一是氧化皮,也就是热轧时形成的那层蓝灰色氧化层;二是一层油膜。直接往上喷,头一个月看着没问题,之后就会成片剥落。一层好涂层,功夫全在上色之前。
喷砂与清洁
钢件先喷砂,也就是把磨料高速打到表面上,去掉氧化皮和锈,同时留下细密的“锚纹”,即涂层能抓牢的微观粗糙度。铝件和不锈钢件则改用化学清洗和蚀刻。不管哪种方式,零件出来都是干净、光亮的金属本色,等着进入下一步。
前处理:看不见的一步
接下来,零件要过多道化学清洗:脱脂、水洗、转化膜处理(磷化或锆化),再水洗。处理结果肉眼看不见,但正是这层极薄的膜把粉末和金属结合在一起,并阻止锈蚀从涂层下面蔓延。为了省一个小时跳过这一步,涂层用不了一个季度就会失效。
从来没人夸过前处理做得好。可5年后涂层还在,全靠它。
喷粉与固化
零件烘干、做好遮蔽后挂上线喷粉:粉末带静电,会包覆到接地的金属上,连边缘也能绕过去。随后进炉烘烤,温度约 180~200 °C,粉末熔融、流平,发生化学交联,形成一层完整坚韧的涂膜。让粉末涂层比任何液体油漆都硬的,是这道加热固化,而不是自然干燥。
检验出厂
冷却后检查涂层的颜色、光泽度、覆盖情况和膜厚,撕掉螺纹和接地点上的遮蔽,再包装好,保证到货无划伤。一块满是氧化皮的灰色毛坯,出厂时就是您设想中的成品,拿到就能安装。
- 01 颜色、光泽度符合要求 对照订单上的 RAL 色号和光泽度检查,不只靠目测。
- 02 膜厚在范围内 用测厚仪测量:太薄防护不足,太厚边缘容易崩漆。
- 03 遮蔽已去除 螺纹、配合面和接地点露出金属,干净无涂层。
- 04 包装适合运输 边角和表面都做好防护,到货时和出厂时一样完好。
更多手记 全部手记 →
下一步
获取喷塑报价 想要10年后依然完好的涂层? 涂层寿命取决于颜色下面的基底,而不是颜色本身。把工件交给我们,喷砂、前处理、喷塑、固化,第一次就做到位。
