
Cắt laser được dày bao nhiêu? Inox, thép, nhôm và đồng
Trên máy laser fiber 6 kW của xưởng: thép, inox và nhôm cắt được đến 25 mm, đồng và đồng thau đến 10 mm, ống từ Ø15 đến Ø114 mm. Điều gì quyết định giới hạn đó, tấm càng dày thì mạch cắt thay đổi ra sao, và chi tiết dày hơn thì làm thế nào.
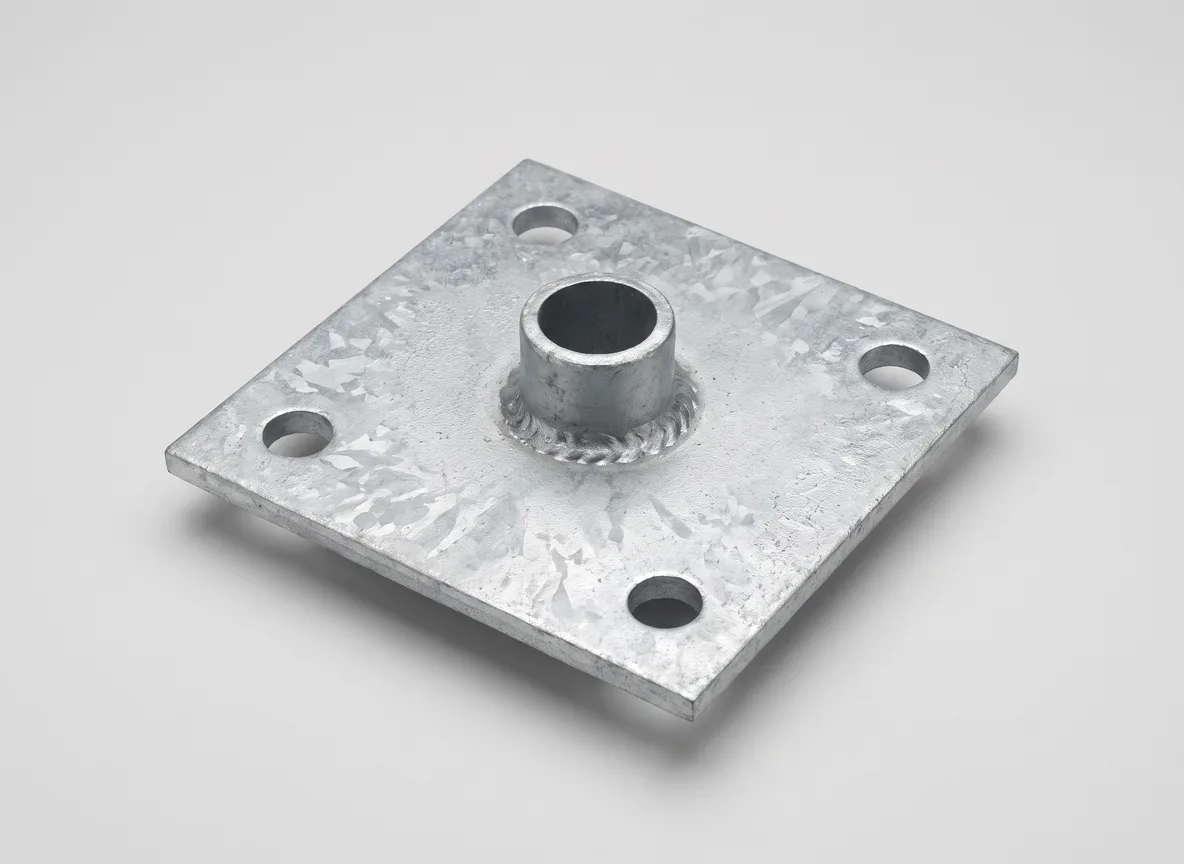
Giới hạn cắt của xưởng
Trên máy laser fiber 6 kW của xưởng, chúng tôi cắt thép, inox và nhôm dày đến 25 mm, đồng và đồng thau đến 10 mm, trên bàn 3.000 × 1.500 mm. Ống cắt trên máy laser ống riêng, từ Ø15 đến Ø114 mm, dài đến 6 m. Bảng dưới cho biết mỗi vật liệu cắt bằng khí gì và mép cắt ra sao.
| VẬT LIỆU | DÀY TỐI ĐA | KHÍ CẮT | MÉP CẮT |
|---|---|---|---|
| Thép đen | 25 mm | O₂ / N₂ | Cắt oxy có lớp oxit mỏng, cắt nitơ sơn được ngay |
| Inox 304 / 316 | 25 mm | N₂ | Sáng bóng, không oxy hóa, hàn được ngay |
| Nhôm 5052 / 6061 | 25 mm | N₂ | Sạch, tấm dày có vệt gợn nhẹ |
| Đồng | 10 mm | N₂ / O₂ | Sạch, vật liệu phản quang, xưởng tự chỉnh máy phù hợp |
| Đồng thau | 10 mm | N₂ | Sạch, đạt chuẩn trang trí |
Giới hạn trên là của máy 6 kW. Độ dày còn quyết định lỗ, rãnh và gân nhỏ nhất mà chi tiết có thể có, xem bên dưới.
Điều gì quyết định giới hạn
Hai yếu tố quyết định laser fiber cắt được dày bao nhiêu: công suất và khí cắt. Tia laser phải làm chảy hết bề dày đủ nhanh để đường cắt chạy liên tục, còn luồng khí phải thổi kim loại nóng chảy ra khỏi đáy mạch cắt. Với thép đen, oxy cháy cùng sắt và sinh thêm nhiệt, nên thép đen dày cắt bằng O₂ dễ dàng, đổi lại mép cắt có lớp oxit. Inox và nhôm cắt bằng nitơ áp suất cao để mép sạch, sáng; nitơ không sinh nhiệt nên toàn bộ việc cắt do tia laser đảm nhận. Đồng và đồng thau phản xạ phần lớn tia laser, vì vậy giới hạn của chúng thấp hơn.
Tấm càng dày, đường cắt càng thay đổi
Cắt tấm 20 mm không giống cắt tấm 2 mm phóng to lên. Mạch cắt rộng ra, từ khoảng 0,1 mm ở tấm 1 mm lên khoảng 0,5 mm ở tấm 20 mm. Mép cắt có độ côn nhẹ, và dung sai nới từ khoảng ±0,1 mm ở tấm mỏng ra ±0,3 mm trở lên khi tấm dày hơn 15 mm, vì nhiệt làm tấm dịch chuyển trong lúc cắt. Tốc độ cắt cũng chậm hơn, nên thời gian cắt chiếm phần lớn hơn trong giá thành.
| ĐỘ DÀY t | MẠCH CẮT THƯỜNG GẶP | DUNG SAI CẮT |
|---|---|---|
| ≤ 3 mm | ≈ 0,10 – 0,15 mm | ≈ ±0,1 mm |
| 3 – 8 mm | ≈ 0,15 – 0,25 mm | ≈ ±0,15 mm |
| 8 – 15 mm | ≈ 0,25 – 0,35 mm | ≈ ±0,2 mm |
| > 15 mm | ≈ 0,35 – 0,50 mm | ≈ ±0,3 mm trở lên |
Số liệu thực tế từ bài mạch cắt và dung sai của xưởng, không phải cam kết.
Lỗ nhỏ trên tấm dày
Tấm càng dày, lỗ nhỏ nhất cắt ra tròn và sạch càng lớn. Điểm xuất phát là tấm dày bao nhiêu milimét thì lỗ tối thiểu bấy nhiêu milimét: thép đen cắt khí O₂ có thể xuống khoảng 0,8 × t, còn inox cắt khí N₂ cần khoảng 1,2 × t. Lỗ Ø6 trên tấm 20 mm sẽ không ra sạch; lỗ đó nên khoan sau khi cắt laser.
Dày hơn 25 mm thì sao?
Xưởng không cắt laser tấm dày hơn 25 mm. Tấm dày như vậy thường được cắt bằng plasma hoặc khí gas, rồi gia công cơ khí ở những chỗ cần chính xác. Nếu trong cụm chi tiết có một phần dày hơn giới hạn, bạn cứ gửi cả bản vẽ: xưởng sẽ cho biết phần nào cắt, chấn, hàn được tại xưởng và phần nào cần phương pháp khác.
Bản vẽ có tấm dày? Gửi bản vẽ kèm vật liệu và độ dày. Xưởng sẽ xác nhận máy cắt được, chỉ ra lỗ hay rãnh nào quá nhỏ so với độ dày tấm, và báo giá trong 24 giờ.
