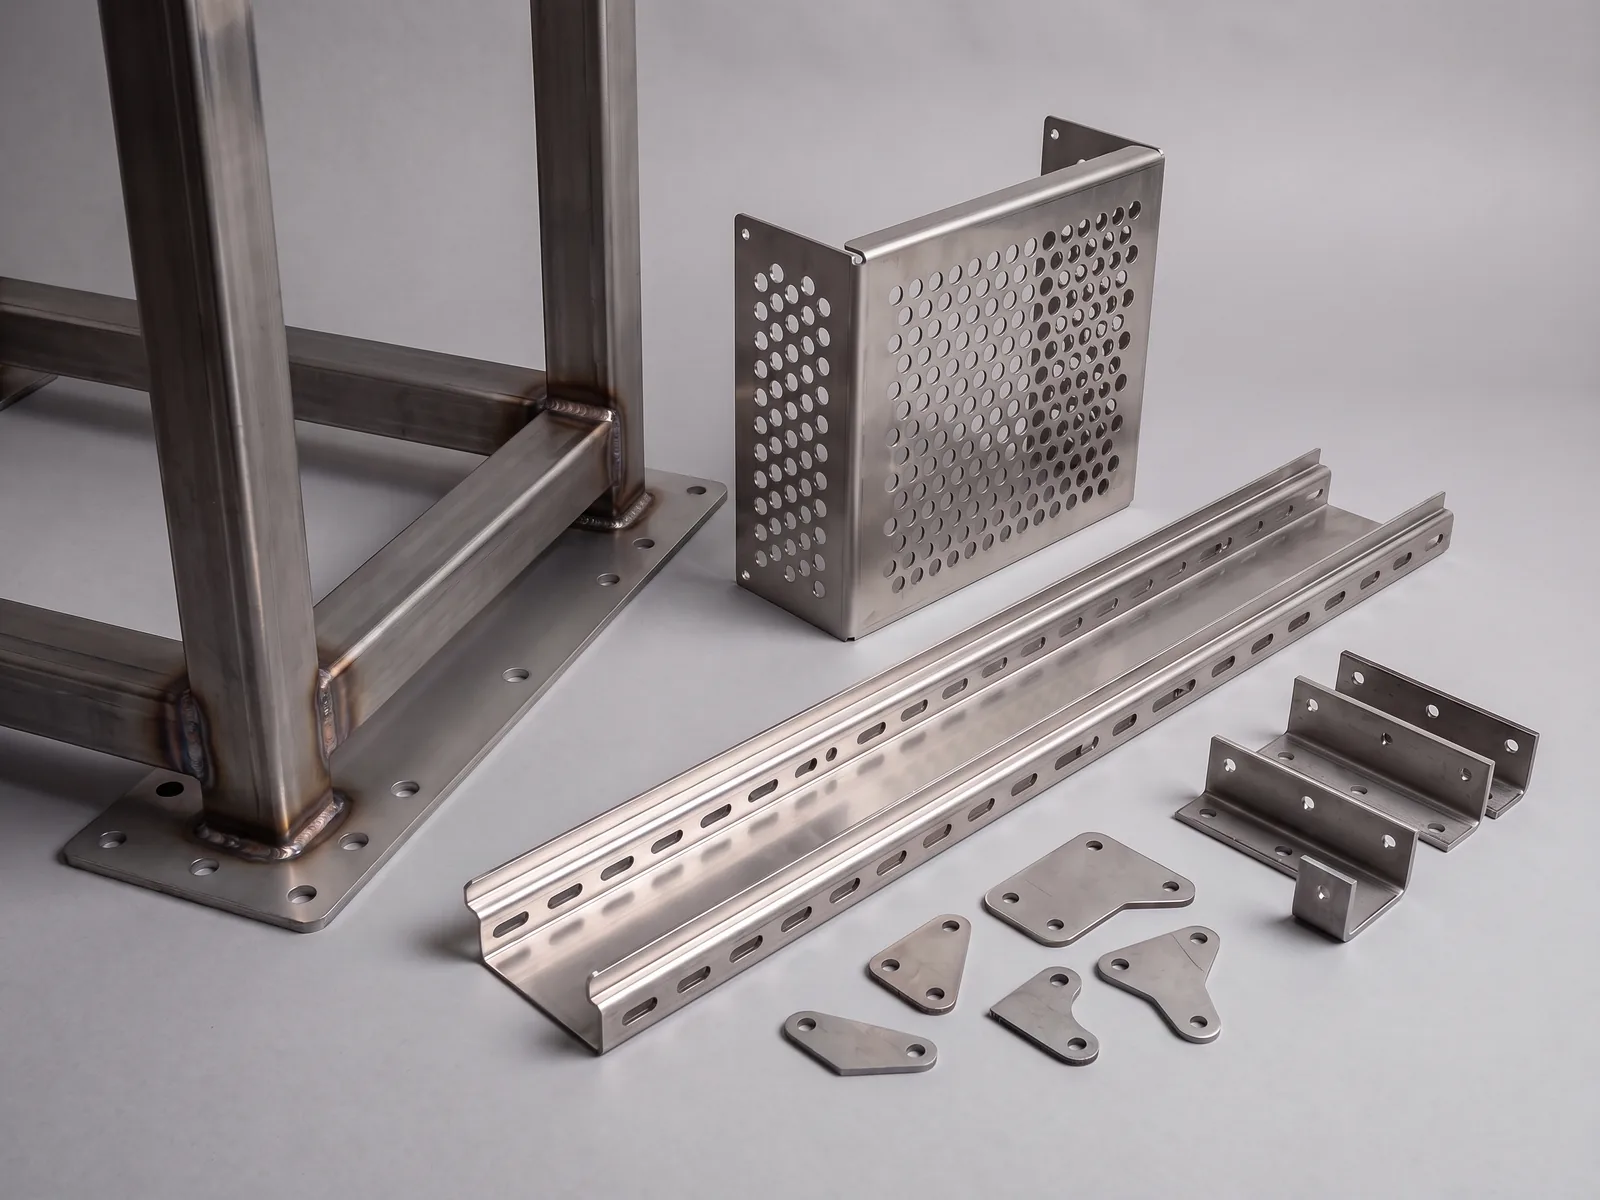
雷射能切多厚?碳鋼、不鏽鋼、鋁與銅
在我們的6 kW 光纖雷射上:碳鋼、不鏽鋼和鋁可切到25 mm,銅和黃銅可切到10 mm,管材從Ø15到Ø114 mm。這些上限由什麼決定、板越厚切割會有哪些變化,以及零件比上限更厚時該怎麼辦。
我們的切割上限
在工廠的6 kW 光纖雷射上,我們切割碳鋼、不鏽鋼和鋁最厚25 mm,銅和黃銅最厚10 mm,工作台為3,000 × 1,500 mm。管材則在另一台雷射切管機上加工,管徑從Ø15到Ø114 mm,長度最長6 m。下表列出每種材料使用的切割氣體,以及切出來的切割面。
| 材料 | 最大板厚 | 氣體 | 切割面 |
|---|---|---|---|
| 碳鋼 | 25 mm | O₂ / N₂ | 輕微氧化層(O₂),用 N₂ 可直接塗裝 |
| 不鏽鋼 304 / 316 | 25 mm | N₂ | 光亮、無氧化層、可直接焊接 |
| 鋁 5052 / 6061 | 25 mm | N₂ | 乾淨,厚板上有輕微切割紋 |
| 銅 | 10 mm | N₂ / O₂ | 乾淨;材料會反光,機台設定由我們處理 |
| 黃銅 | 10 mm | N₂ | 乾淨,可達裝飾等級 |
以上為6 kW 機台的上限。板厚也決定了零件上最小的孔、槽或肋寬,詳見下文。
上限由什麼決定
光纖雷射能切多厚,取決於兩件事:功率和輔助氣體。光束必須夠快地熔穿整個板厚,切割才能持續前進;氣體則必須把熔融金屬從切縫底部吹出去。切碳鋼時,氧氣會和鐵一起燃燒、額外放熱,所以厚碳鋼板用 O₂ 切起來很順,代價是切割面留下一層氧化層。不鏽鋼和鋁用高壓氮氣切割,切割面乾淨光亮;氮氣不會放熱,所有工作都由雷射完成。銅和黃銅會把大部分光束反射回去,所以上限較低。
板越厚,切割有什麼變化
切20 mm 的厚板,不是把切2 mm 薄板的做法等比放大。切縫會變寬,從1 mm 板上約0.1 mm,到20 mm 板上約0.5 mm。切割面會有輕微錐度,公差也會從薄板上約±0.1 mm,放寬到15 mm 以上的±0.3 mm 或更大,因為切割時熱量會讓板材移動。切割速度也會變慢,所以切割時間在價格中所占的比例會變大。
| 板厚 t | 常見切縫 | 切割公差 |
|---|---|---|
| ≤ 3 mm | ≈ 0.10~0.15 mm | ≈ ±0.1 mm |
| 3~8 mm | ≈ 0.15~0.25 mm | ≈ ±0.15 mm |
| 8~15 mm | ≈ 0.25~0.35 mm | ≈ ±0.2 mm |
| > 15 mm | ≈ 0.35~0.50 mm | ≈ ±0.3 mm+ |
實務參考值,取自我們關於切縫與公差的筆記,不作保證。
厚板上的小孔
板越厚,能切得又圓又乾淨的最小孔就越大。先從「板厚幾公釐,孔徑就幾公釐」開始:碳鋼用 O₂ 切割可以做到約0.8 × t,不鏽鋼用 N₂ 切割則需要約1.2 × t。20 mm 板上的Ø6孔切不乾淨;這種孔應該在雷射切割後再鑽孔。
比25 mm 更厚?
超過25 mm 的板材,我們不用雷射切割。這麼厚的板通常是用電漿或火焰切割,再在需要精準的地方進行機械加工。如果組件中有某個零件比我們的上限更厚,請照樣把整套圖面寄來:我們會告訴您哪些零件可以由我們切割、折彎和焊接,哪些需要其他製程。
圖面上有厚板? 寄來圖面,並註明材質和板厚。我們會確認機台能不能切,指出哪些孔或槽相對板厚太小,並在24小時內報價。