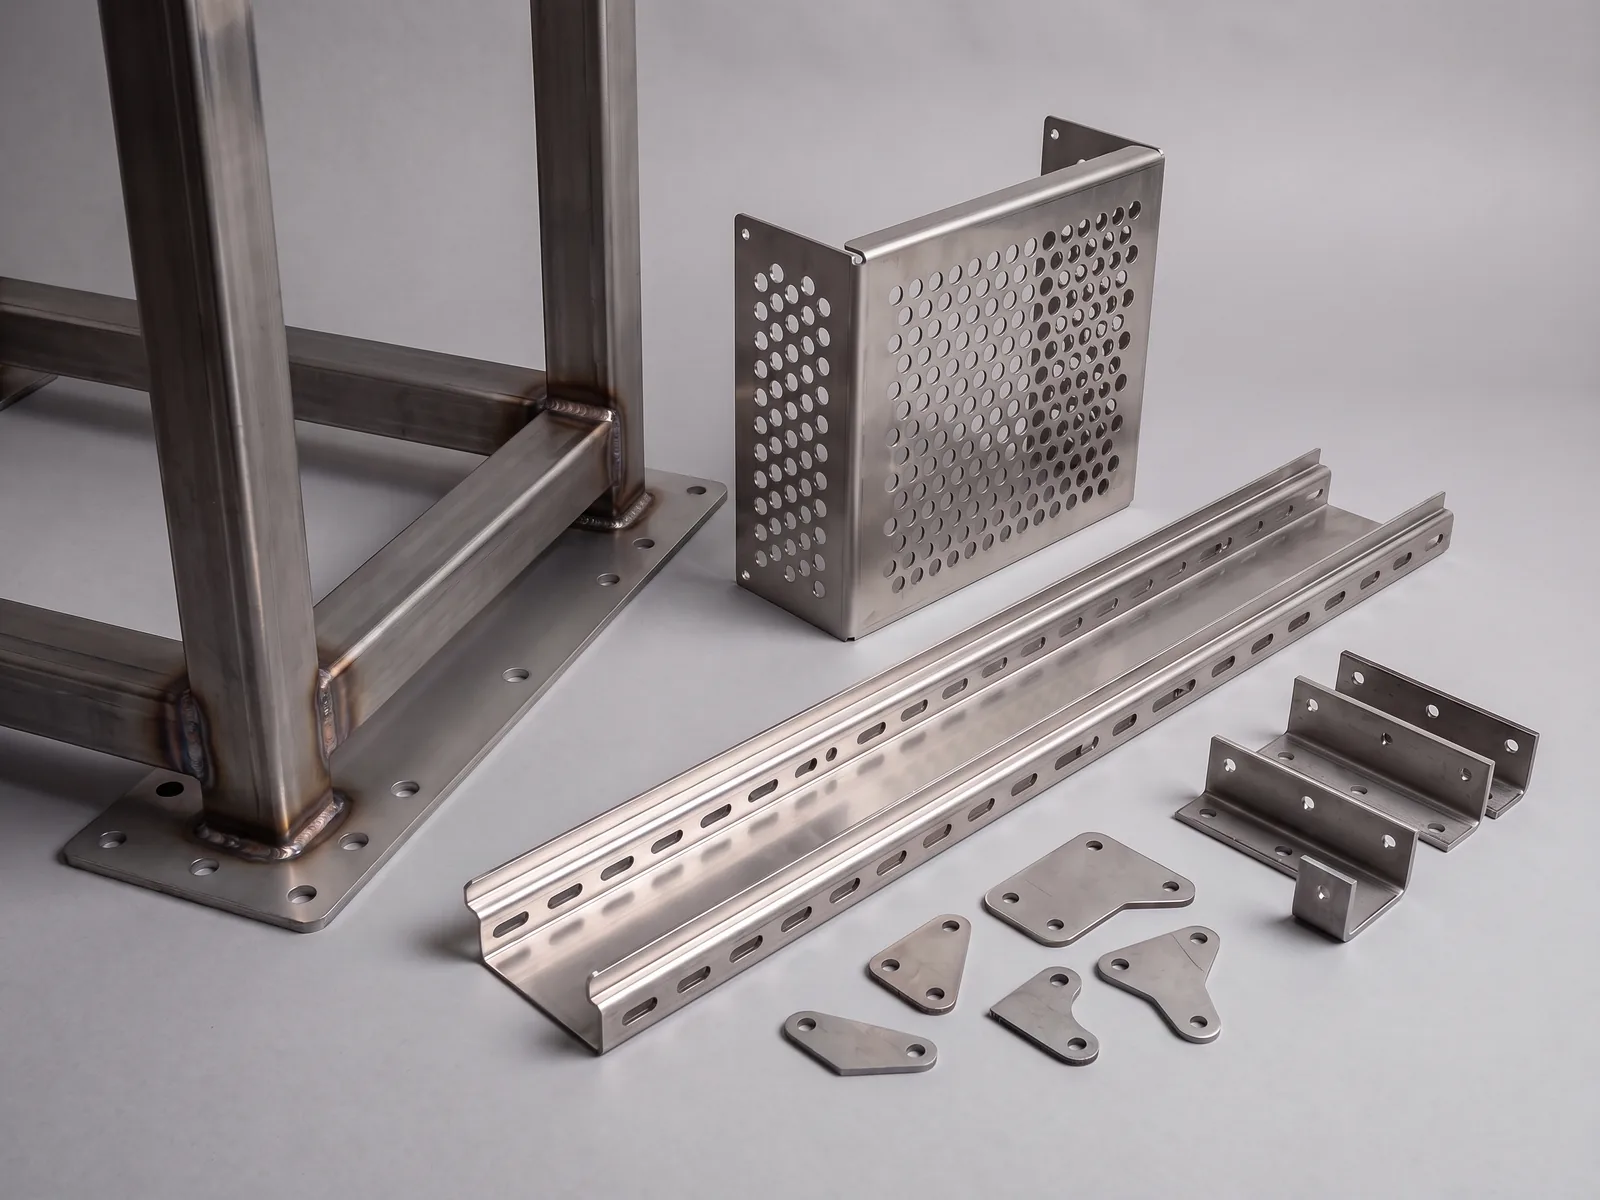
激光能切多厚?碳钢、不锈钢、铝和紫铜
我们的6 kW 光纤激光:碳钢、不锈钢和铝最厚25 mm,紫铜和黄铜最厚10 mm,管材Ø15~Ø114 mm。这些上限由什么决定,板越厚切割会有哪些变化,零件更厚时又该怎么办。
我们的切割上限
我们工厂的6 kW 光纤激光,可切最厚25 mm 的碳钢、不锈钢和铝,以及最厚10 mm 的紫铜和黄铜,工作台3,000 × 1,500 mm。管材在专用激光切管机上加工,Ø15~Ø114 mm,最长6 m。下表列出每种材料用什么气体切割,以及切出的断面。
| 材料 | 最大板厚 | 气体 | 断面 |
|---|---|---|---|
| 碳钢 | 25 mm | O₂ / N₂ | 轻微氧化(O₂),用 N₂ 切割可直接喷涂 |
| 不锈钢 304 / 316 | 25 mm | N₂ | 光亮、无氧化,可直接焊接 |
| 铝 5052 / 6061 | 25 mm | N₂ | 干净,厚板上有轻微切割纹 |
| 紫铜 | 10 mm | N₂ / O₂ | 干净;反光强,由我们负责调机 |
| 黄铜 | 10 mm | N₂ | 干净,可达装饰级 |
以上上限针对6 kW 机器。板厚还决定零件能做的最小孔、最小槽和最窄筋条,见下文。
上限由什么决定
光纤激光能切多厚,取决于两点:功率和辅助气体。光束必须足够快地熔穿整个板厚,切割才能持续向前;气体则要把熔融金属从切缝底部吹出去。切碳钢时,氧气与铁发生燃烧反应并放热,所以厚碳钢板用 O₂ 切起来很顺,代价是断面上留下一层氧化皮。不锈钢和铝用高压氮气切割,断面干净光亮;氮气不放热,全部工作都靠激光完成。紫铜和黄铜会反射大部分光束,所以它们的上限更低。
板越厚,切割有哪些变化
切20 mm 厚板,并不是把2 mm 薄板的切割按比例放大。割缝会变宽,从1 mm 板上的约0.1 mm,到20 mm 板上的约0.5 mm。断面会出现轻微锥度,公差也从薄板上的约±0.1 mm,放宽到15 mm 以上厚板的±0.3 mm 或更大,因为切割时热量会使板材移动。切割速度也更慢,所以切割时间在价格中所占的比例更大。
| 板厚 t | 常见割缝 | 切割公差 |
|---|---|---|
| ≤ 3 mm | ≈ 0.10~0.15 mm | ≈ ±0.1 mm |
| 3~8 mm | ≈ 0.15~0.25 mm | ≈ ±0.15 mm |
| 8~15 mm | ≈ 0.25~0.35 mm | ≈ ±0.2 mm |
| > 15 mm | ≈ 0.35~0.50 mm | ≈ ±0.3 mm+ |
生产参考值,取自我们关于割缝与公差的文章,不作保证。
厚板上的小孔
板越厚,能切得又圆又干净的最小孔就越大。起点是每1毫米板厚对应1毫米孔径:碳钢用氧气切割可以做到约0.8 × t,不锈钢用氮气切割则需要约1.2 × t。20 mm 板上的Ø6孔切不干净;这样的孔应在激光切割后再钻。
超过25 mm 怎么办?
超过25 mm 的板,我们不做激光切割。这么厚的板通常用等离子或火焰切割,需要精确的部位再机加工。如果组件中有某个零件超过了我们的上限,也请照样把整套图纸发来:我们会告诉您哪些零件我们能切割、折弯和焊接,哪些需要别的工艺。
图纸上有厚板? 发送图纸时请注明材质和板厚。我们会确认机器能否切割,指出相对板厚过小的孔或槽,并在24小时内报价。