Wie dick kann ein Laser schneiden? Stahl, Edelstahl, Aluminium und Kupfer
Auf unserem 6-kW-Faserlaser: Stahl, Edelstahl und Aluminium bis 25 mm, Kupfer und Messing bis 10 mm, Rohr von Ø15 bis Ø114 mm. Was diese Grenzen bestimmt, was sich mit zunehmender Blechdicke ändert und was Sie tun, wenn ein Teil dicker ist.
Unsere Schneidgrenzen
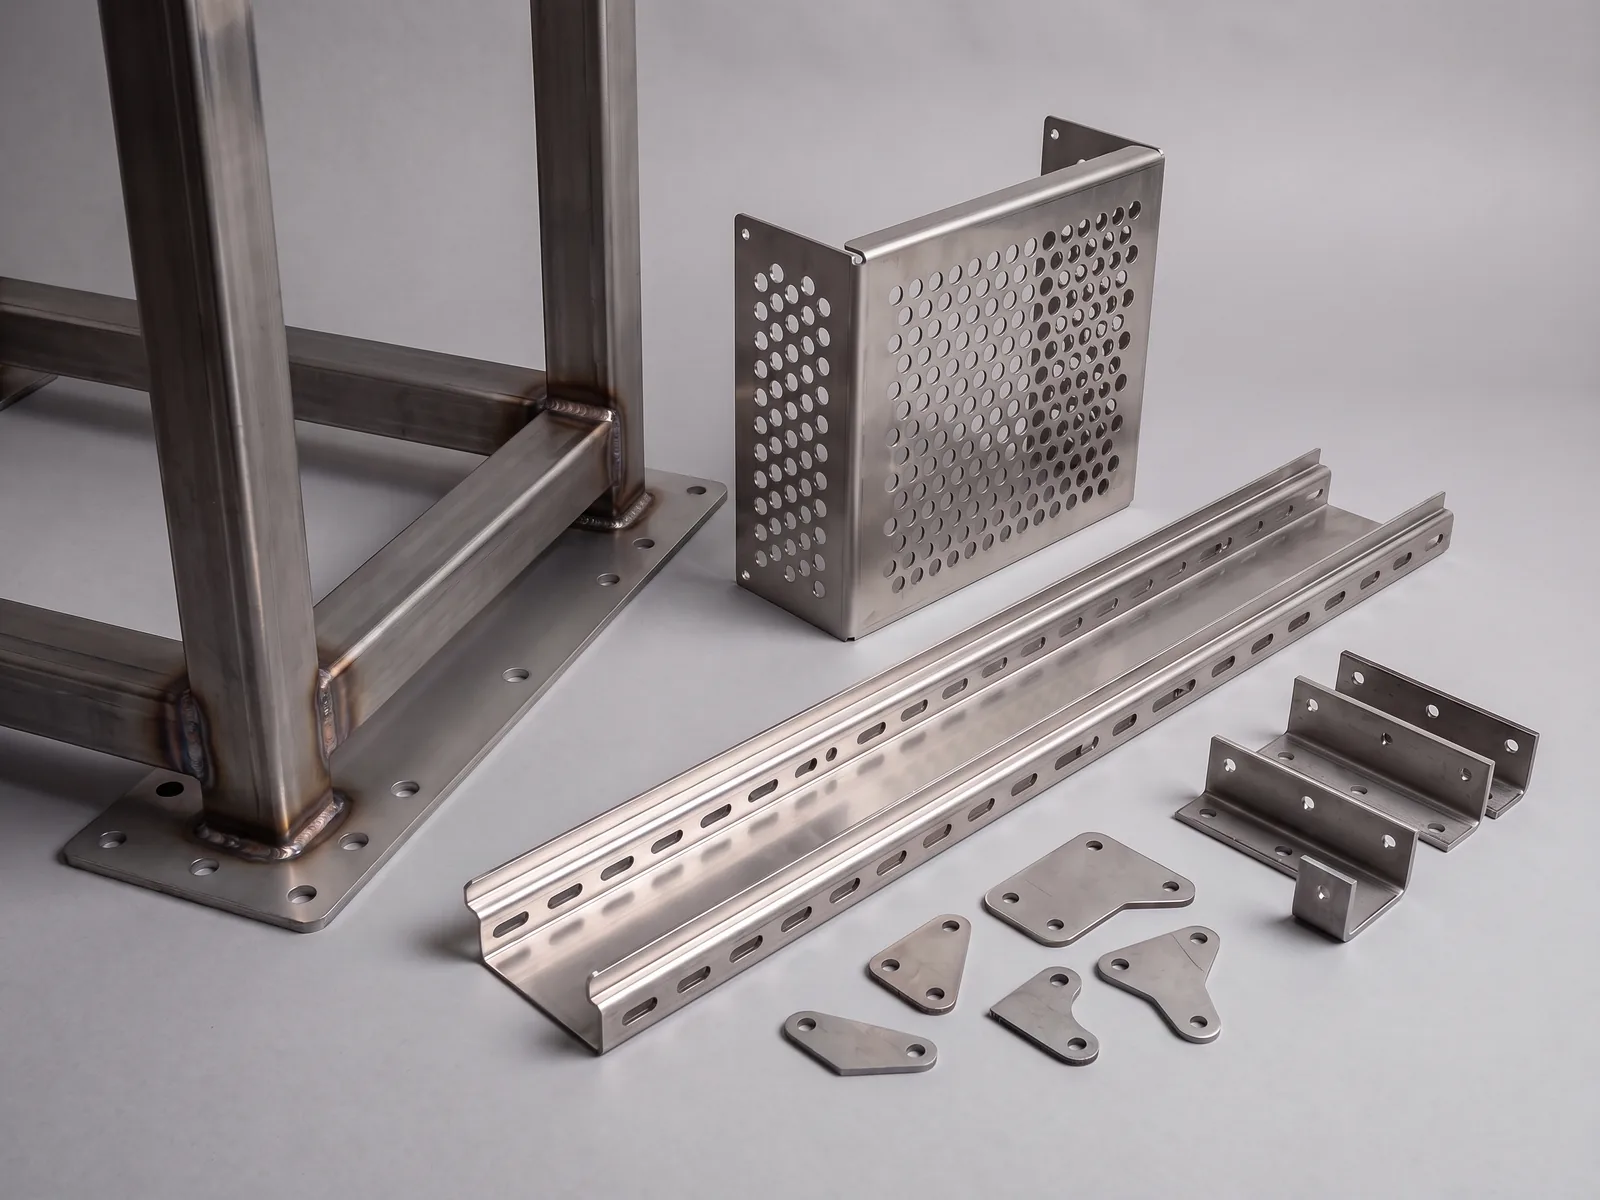
Auf dem 6-kW-Faserlaser unserer Werkstatt schneiden wir Stahl, Edelstahl und Aluminium bis 25 mm Dicke und Kupfer und Messing bis 10 mm, auf einem Arbeitstisch von 3.000 × 1.500 mm. Rohr läuft auf einem separaten Rohrlaser, von Ø15 bis Ø114 mm und bis 6 m Länge. Die Tabelle zeigt, mit welchem Gas jeder Werkstoff geschnitten wird und welche Kante dabei entsteht.
| WERKSTOFF | MAX. DICKE | GAS | KANTE |
|---|---|---|---|
| Baustahl | 25 mm | O₂ / N₂ | Leichte Oxidschicht (O₂), mit N₂ lackierbereit |
| Edelstahl 304 / 316 | 25 mm | N₂ | Blank, oxidfrei, schweißbereit |
| Aluminium 5052 / 6061 | 25 mm | N₂ | Sauber, bei dicken Platten leichte Riefen |
| Kupfer | 10 mm | N₂ / O₂ | Sauber; reflektierend, die Einstellung übernehmen wir |
| Messing | 10 mm | N₂ | Sauber, in Dekorqualität |
Die Grenzen gelten für die 6-kW-Maschine. Die Dicke bestimmt auch das kleinste Loch, den kleinsten Schlitz und den schmalsten Steg, den ein Teil haben kann; siehe unten.
Was die Grenze bestimmt
Zwei Dinge entscheiden, wie dick ein Faserlaser schneiden kann: Leistung und Schneidgas. Der Strahl muss die volle Dicke schnell genug durchschmelzen, damit der Schnitt in Bewegung bleibt, und das Gas muss das geschmolzene Metall unten aus dem Schnitt blasen. Bei Baustahl verbrennt Sauerstoff mit dem Eisen und liefert zusätzliche Wärme. Deshalb lässt sich dicker Baustahl mit O₂ gut schneiden, um den Preis einer Oxidhaut auf der Kante. Edelstahl und Aluminium werden mit Hochdruck-Stickstoff geschnitten, für eine saubere, blanke Kante; Stickstoff liefert keine Wärme, also leistet der Laser die ganze Arbeit. Kupfer und Messing reflektieren einen großen Teil des Strahls, deshalb liegt ihre Grenze niedriger.
Was sich mit zunehmender Dicke ändert
Ein Schnitt in 20-mm-Platte ist kein hochskalierter Schnitt in 2-mm-Blech. Der Schnitt wird breiter, von etwa 0,1 mm bei 1-mm-Blech auf etwa 0,5 mm bei 20 mm. Die Kante wird leicht konisch, und die Toleranz öffnet sich von etwa ±0,1 mm bei dünnem Blech auf ±0,3 mm oder mehr über 15 mm, weil die Wärme die Platte beim Schneiden bewegt. Außerdem läuft der Schnitt langsamer, sodass die Schneidzeit einen größeren Anteil am Preis ausmacht.
| BLECH t | TYPISCHER SCHNITTSPALT | SCHNITTTOLERANZ |
|---|---|---|
| ≤ 3 mm | ≈ 0,10 – 0,15 mm | ≈ ±0,1 mm |
| 3 – 8 mm | ≈ 0,15 – 0,25 mm | ≈ ±0,15 mm |
| 8 – 15 mm | ≈ 0,25 – 0,35 mm | ≈ ±0,2 mm |
| > 15 mm | ≈ 0,35 – 0,50 mm | ≈ ±0,3 mm+ |
Richtwerte aus unserer Notiz zu Schnittspalt und Toleranz, keine Garantie.
Kleine Löcher in dicken Platten
Je dicker die Platte, desto größer das kleinste Loch, das rund und sauber herauskommt. Gehen Sie von einem Millimeter Lochdurchmesser pro Millimeter Plattendicke aus: Baustahl mit Sauerstoff schafft etwa 0,8 × t, Edelstahl mit Stickstoff braucht etwa 1,2 × t. Ein Loch Ø6 in 20-mm-Platte kommt nicht sauber heraus; dieses Loch ist nach dem Laser eine Aufgabe für den Bohrer.
Dicker als 25 mm?
Platten über 25 mm schneiden wir nicht mit dem Laser. So dicke Platten werden üblicherweise mit Plasma oder autogen geschnitten und dort, wo es genau sein muss, spanend nachbearbeitet. Ist ein Teil einer Baugruppe dicker als unsere Grenze, senden Sie trotzdem die ganze Zeichnung: Wir sagen Ihnen, welche Teile wir schneiden, kanten und schweißen können und welche ein anderes Verfahren brauchen.
Dicke Platten auf der Zeichnung? Senden Sie die Zeichnung mit Werkstoff und Dicke. Wir bestätigen, dass das Teil auf die Maschine passt, weisen auf jedes Loch und jeden Schlitz hin, der für die Plattendicke zu klein ist, und schicken Ihnen innerhalb von 24 Stunden ein Angebot.