
一个钣金件到底多少钱:2026年钣金加工报价指南
零件千差万别,没有哪家加工厂能公布一张价目表。退而求其次,我们把完整的成本模型摆出来:用工厂自己的材料价格,把一个真实零件从头算到尾。文末再介绍我们正在开发的即时报价工具,这在越南还是第一个。
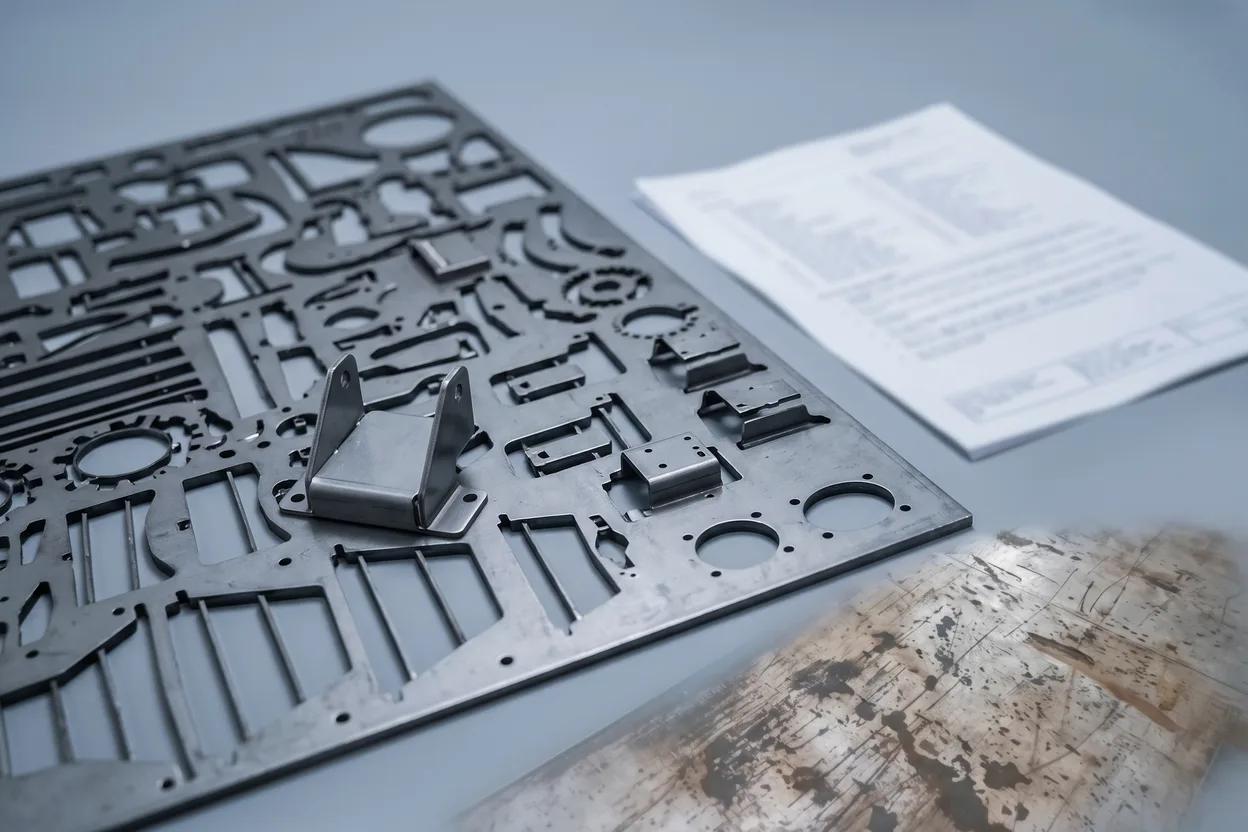
为什么没有人公布价目表
问五家钣金厂一个支架多少钱,五家都会说“先把图纸发过来”。这不是推脱,价目表本身就不可能准确。同样是400 × 300的外形,板厚、材质、折弯数、表面处理和数量不同,价格能差十倍。我们能公开的,是背后的计算方法:您的钱花在哪五块,每一块受什么影响,再拿一个真实零件从头算到尾。
读完之后,您不用问任何人,也能大致估出自己的零件落在哪个价位。更有用的是,您能看出图纸上哪些决定在悄悄推高成本。
您的钱花在这五块
| 成本项 | 真正的决定因素 |
|---|---|
| 材料 | 按实际消耗的板材算,不是按零件外形算。排版不好的零件,耗掉的钢板可能比自身面积多40%。 |
| 切割 | 切割长度加穿孔次数,按设备机时单价计算。板厚对切割速度的影响不是线性的:板厚翻倍,切割时间不止翻倍。 |
| 折弯 | 折弯道数 × 折弯机下压次数,再加上装模调机。要换三次模具的零件,比三道相同折弯的零件贵。 |
| 后道工序 | 焊接、喷塑或电镀、压铆件。在成品零件上,这往往是单项最大的一笔。 |
| 准备与编程 | 排版、编程、首件检验。每个订单固定一笔,所以数量对单价的影响才这么大。 |
下面所有的数字,都是这五块按不同比例组合出来的。
拿一个零件从头算到尾
以一个折弯支架为例:展开料400 × 300 mm,板厚2 mm 的碳钢,四道折弯,喷塑,数量50件。材料费不是估算,而是用我们每周更新的材料价格,套在这个零件实际消耗的板材上算出来的。
| 步骤 | 计算 |
|---|---|
| 展开料 | 400 × 300 × 2 mm |
| 质量 | × 7,850 kg/m³(碳钢) |
| 实际耗料 | ÷ 0.78 排版利用率 |
| 材料费 | × 我们每周的材料价格 = ≈ 55,000 ₫ |
注意第三行。您付的是零件实际消耗的板材,连同零件周围的搭边一起算,所以排版直接影响价格,不只是技术细节。
| 成本项 | 占比 | 本零件 |
|---|---|---|
| 材料 | 30% | ≈ 55,000 ₫ |
| 切割 | 20% | ≈ 37,000 ₫ |
| 折弯(4道) | 15% | ≈ 28,000 ₫ |
| 喷塑 | 25% | ≈ 46,000 ₫ |
| 准备费,分摊到50件 | 10% | ≈ 18,000 ₫ |
| 单件 | 100% | ≈ 185,000 ₫ |
材料费是按我们自己的材料价格算出的实数。各工序之间的比例是这类零件的常见比例,只为让您看清成本结构,不是工序价目表,您的零件会落在不同的比例上。
图纸上只改一个词
现在在同一张图纸上把材料改成“304不锈钢”。其他都不变:外形一样,四道折弯一样,喷塑一样,数量还是50件。变的只有材料费这一行,而且变化很大。
| 材质 | 本零件材料费 | 单件合计 | 材料占比 |
|---|---|---|---|
| 碳钢 | ≈ 55,000 ₫ | ≈ 185,000 ₫ | 30% |
| 201不锈钢 | ≈ 129,000 ₫ | ≈ 258,000 ₫ | 50% |
| 304不锈钢 | ≈ 199,000 ₫ | ≈ 328,000 ₫ | 61% |
| 1050铝板 | ≈ 105,000 ₫ | ≈ 235,000 ₫ | 45% |
材料费按我们自己的材料价格计算(不含增值税,仅供参考,每周更新)。加工费保持不变,所以差价完全来自材质。
数量是另一个大变量
准备费用和订多少件无关。排版、编程和首件检验,做1件和做1,000件花的一样多。所以只做一件时,这笔费用全压在这一件上;到100件时,几乎可以忽略不计。
| 数量 | 单价指数 | 说明 |
|---|---|---|
| 1 | 100 | 全部准备费用由这一件承担 |
| 10 | 28 | 准备费用分摊到10件;这一段降得最快 |
| 50 | 22 | 准备费用基本摊完,曲线趋于平缓 |
| 100 | 21 | 基本上只剩材料费和加工费 |
| 1,000 | 20 | 已经走平。再要省钱,得靠排版和备料,不再靠分摊准备费用 |
这是指数,不是价格:以1件为100,假设准备费用是单件变动成本的四倍。您的比例会不同,曲线形状不会变。
所以打样总显得贵得不成比例,询价时也总值得问一句“1件和100件分别多少钱?”。同样,一个订单拆成三次交货,实际花费比看上去多,因为每一批都可能要单独承担准备费用。
您能控制的因素
- 01 集中下单,别零零散散 曲线最陡的一段在1~10件之间。把一年的零散小单合并成两批生产,通常是您能拿到的最大一笔节省。
- 02 选材要有理由 碳钢和304不锈钢按公斤算相差3.5倍左右,图纸上几乎没有别的决定能与之相比。
- 03 让零件好排版 接近矩形的外形可以互相咬合排列;细长的斜向外形会浪费周围的板料。外形不好排的,定稿前先问我们。
- 04 公差不要定得过严 标准切割公差为±0.10 mm,不另收费。在不需要的部位要求更严的公差,只会增加检验工作量和报废。
- 05 折弯尽量统一 能统一的地方,用相同的折弯半径和相同的折弯方向。每换一次模具都是准备时间,这些时间都算在价格里。
- 06 表面处理按需选择 喷塑、热镀锌和电镀锌的成本差别很大,使用寿命也差别很大。按零件的使用环境来选。
即将上线:几秒钟得出同样的价格
上面的模型现在还得手工套用。我们正在开发替您完成这一步的工具:上传 DXF 或 STEP 文件,价格立刻出来,并附上成本明细。不用发邮件,也不用等人打开您的文件。
重点不在快本身,而在于您可以反复调整。把2 mm 改成1.5 mm,看价格怎么变;把304换成201试试;比一比50件和10件的价格。本文讲到的每个变量,都能在您还在考虑的时候自己动手调,不用再发一封邮件、再等一天。
- 01 读取几何图形 直接从 DXF 或 STEP 中读出切割长度、穿孔数、折弯线和孔径,也就是原本要在邮件里描述的那些信息。
- 02 自动排版 把您要的数量排到标准板材上,算出实际耗料,让材料费按您实际要买的板材计算,而不是按您画的外形计算。
- 03 计算加工费 切割、折弯和表面处理,按上面列出的五项成本计算。
- 04 展示计算过程 给出成本明细,而不只是一个总价,让您看清哪一项占大头、该改什么。
它还没有上线。在那之前,24小时内报价就是最快的途径。现在上传图纸给我们,即时报价开放时我们会通知您。
只凭照片没法报价
上面讲的是模型。要把它变成具体数字,我们需要模型要用到的输入数据,而一张照片一样也给不了。
| 需提供 | 为什么影响价格 |
|---|---|
| DXF 或 STEP 文件 | 切割长度、穿孔数和排版方式都取决于几何图形 |
| 板厚和材质 | 大多数报价里单项最大的一笔 |
| 数量,是否重复下单 | 决定准备费用怎么分摊 |
| 表面处理 | 喷塑或电镀往往占零件价格的四分之一 |
| 真正要紧的公差 | 让我们知道哪里要重点检验,哪里不必 |
在 Tuấn Thịnh 负责光纤激光切割机和数控折弯机,跟 DXF 图纸打了十二年交道。排版的间隙里,把客户问得最多的问题一条条写下答案。
Quân 的全部手记 →